SGD Laser 日本語操作ガイド
SCULPFUN V5をパソコン版SGD Laserで操作するための日本語ガイドです。インストール、初回接続、平面加工、木材レリーフ、水晶内彫りまでを順番に説明します。
使用前の重要事項
V5は355nmのUVレーザーを使用します。加工中は機械から離れず、355nmに適合したレーザー保護メガネ、十分な排煙・換気設備、消火器を用意してください。材質や設定値が分からない場合は、低出力・高速・少ない加工回数から小さなテストを行ってください。
1. 使用前の安全確認
- レーザー光、フォーカス光、加工時の反射光を直接見ない。
- 加工中は機械から離れず、消火器をすぐ使える場所に置く。
- 可燃物、爆発物、揮発性溶剤を機械の周囲に置かない。
- 煙や臭気を屋外へ排出し、十分に換気する。
- PVCなど塩素を含む樹脂、材質不明の素材、危険なガスを発生する素材を加工しない。
- 加工物を安定させ、レーザーヘッド、レンズ、治具との干渉がないことを確認する。
- レンズ交換は電源を切ってから行い、レンズ面に触れたり傷を付けたりしない。
2. SGD Laserのインストール
2-1. Windows
- V5付属のUSBメモリ、またはSCULPFUN公式ダウンロードセンターからSGD Laserを入手します。
- Windows用のSGDLaser.exeをダブルクリックし、画面の案内に従ってインストールします。
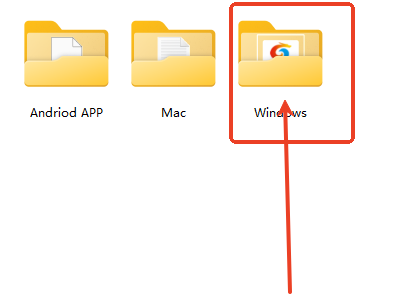
Windows用インストーラー
SGD Laser本体のインストール後にドライバーのインストーラーが開いた場合は、続けて導入します。
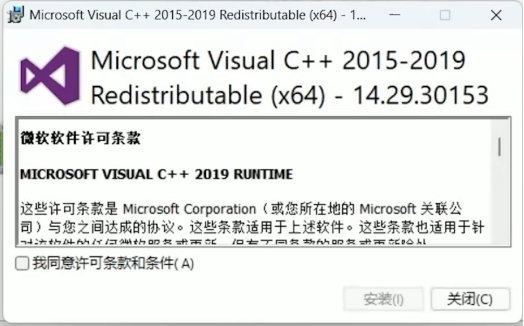
通信用ドライバーのインストール
Setup Failureが表示された場合
同じドライバーがすでに入っている場合があります。画面を閉じて残りのインストールを続け、接続できない場合にのみUSBケーブル、USBポート、デバイスマネージャーを確認してください。
2-2. macOS
App Storeで「SGD Laser」を検索し、インストールします。初回起動時にファイルやフォルダーへのアクセス許可が表示された場合は、用途を確認して必要な権限を許可します。
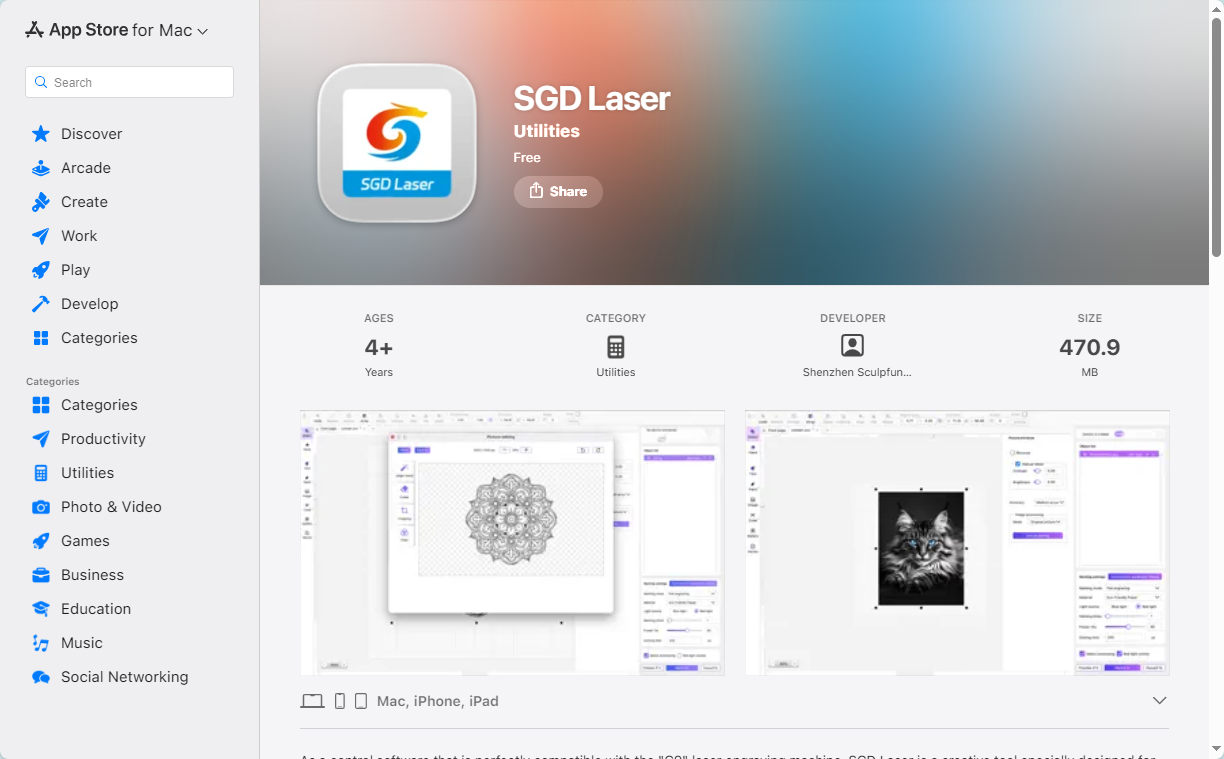
macOS App Store
3. 初回接続とV5設定の取得
- V5の電源を入れ、USBケーブルでパソコンと接続します。
- SGD Laserを起動し、初回の免責事項を確認します。
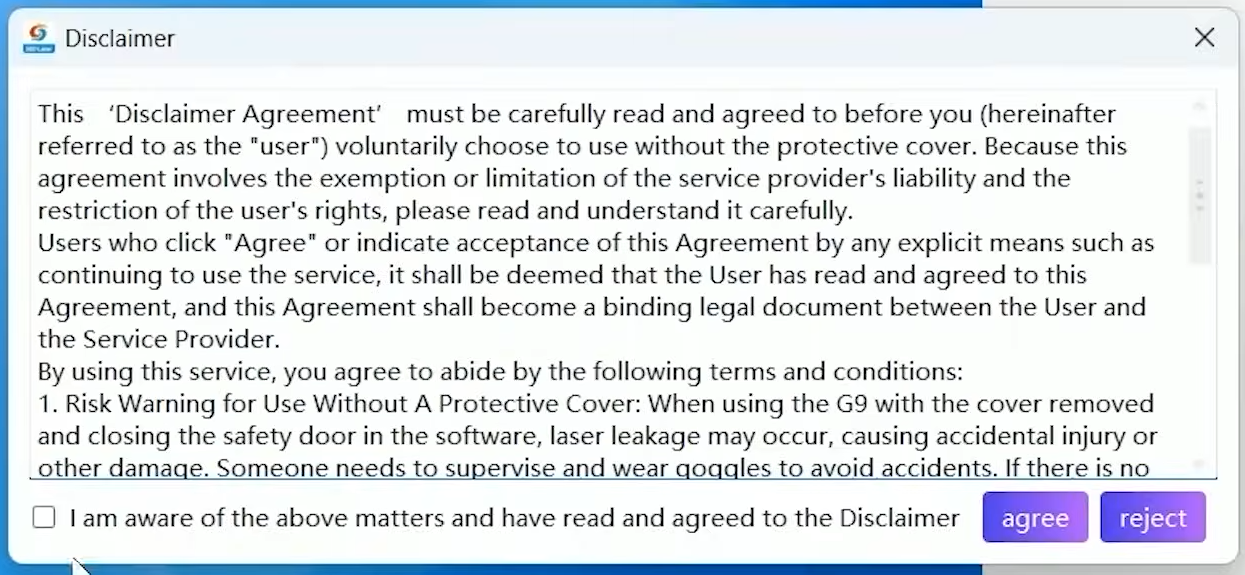
初回起動時の免責事項
- 初めてV5へ接続すると、機械パラメーター取得の確認画面が表示されます。Confirmを押します。
- 取得が完了したらSGD Laserを終了し、再度起動します。
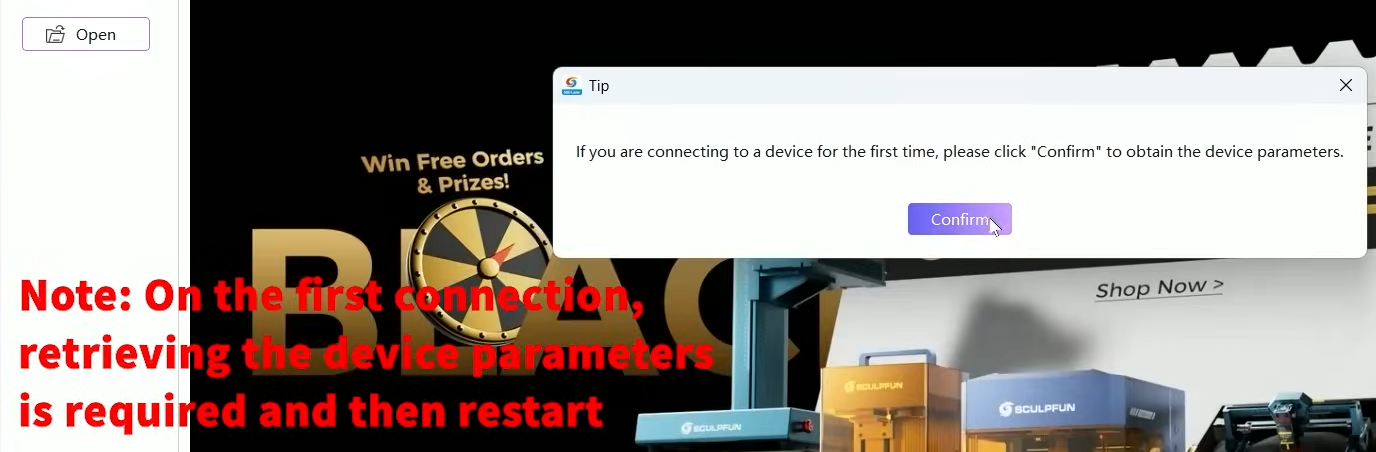
V5固有の機械パラメーターを取得
重要
V5は本体ごとの補正値を使用します。パラメーターを取得できていない状態で加工すると、サイズや位置がずれる可能性があります。
4. 画面構成
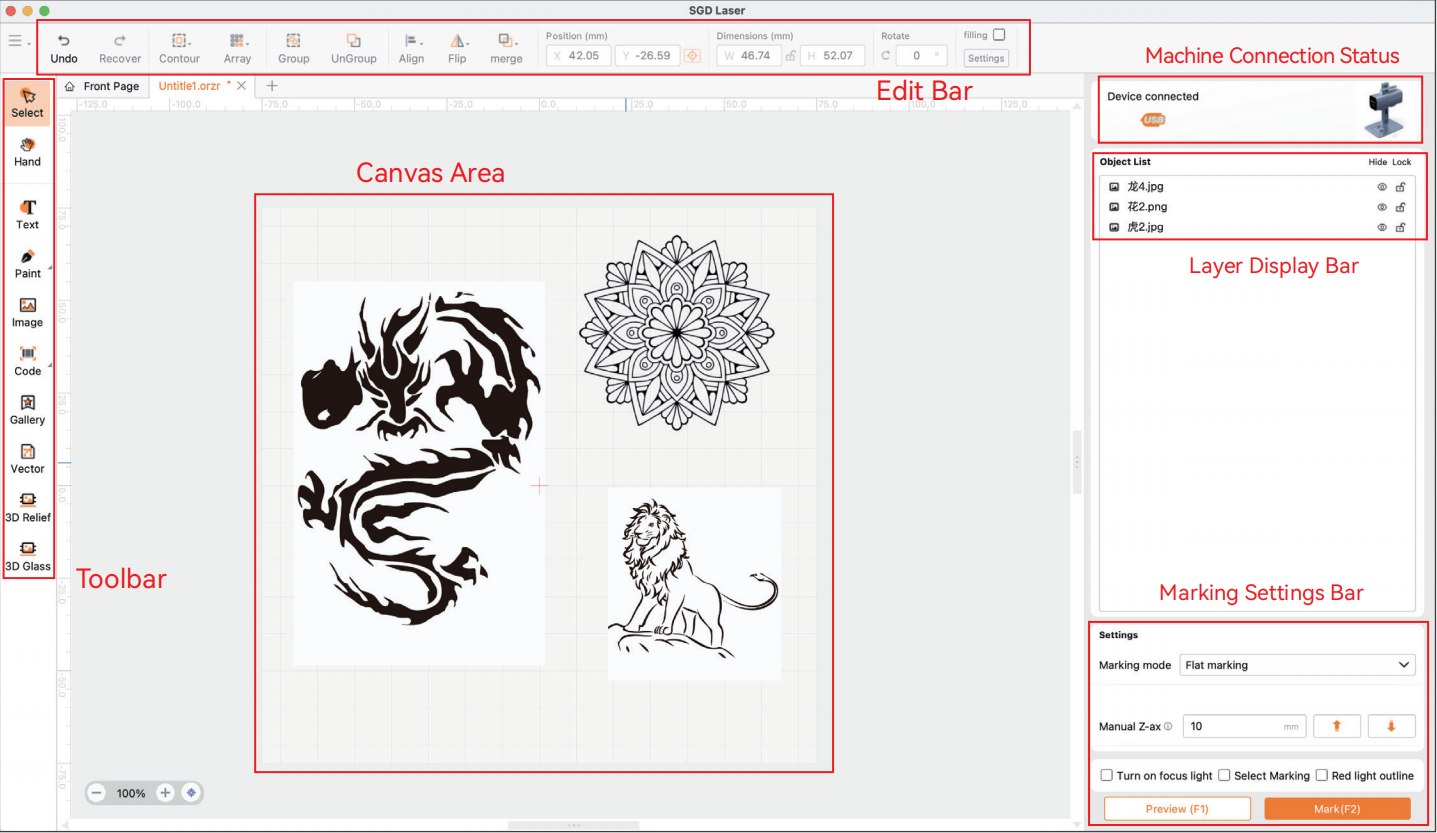
SGD Laserの主な画面領域
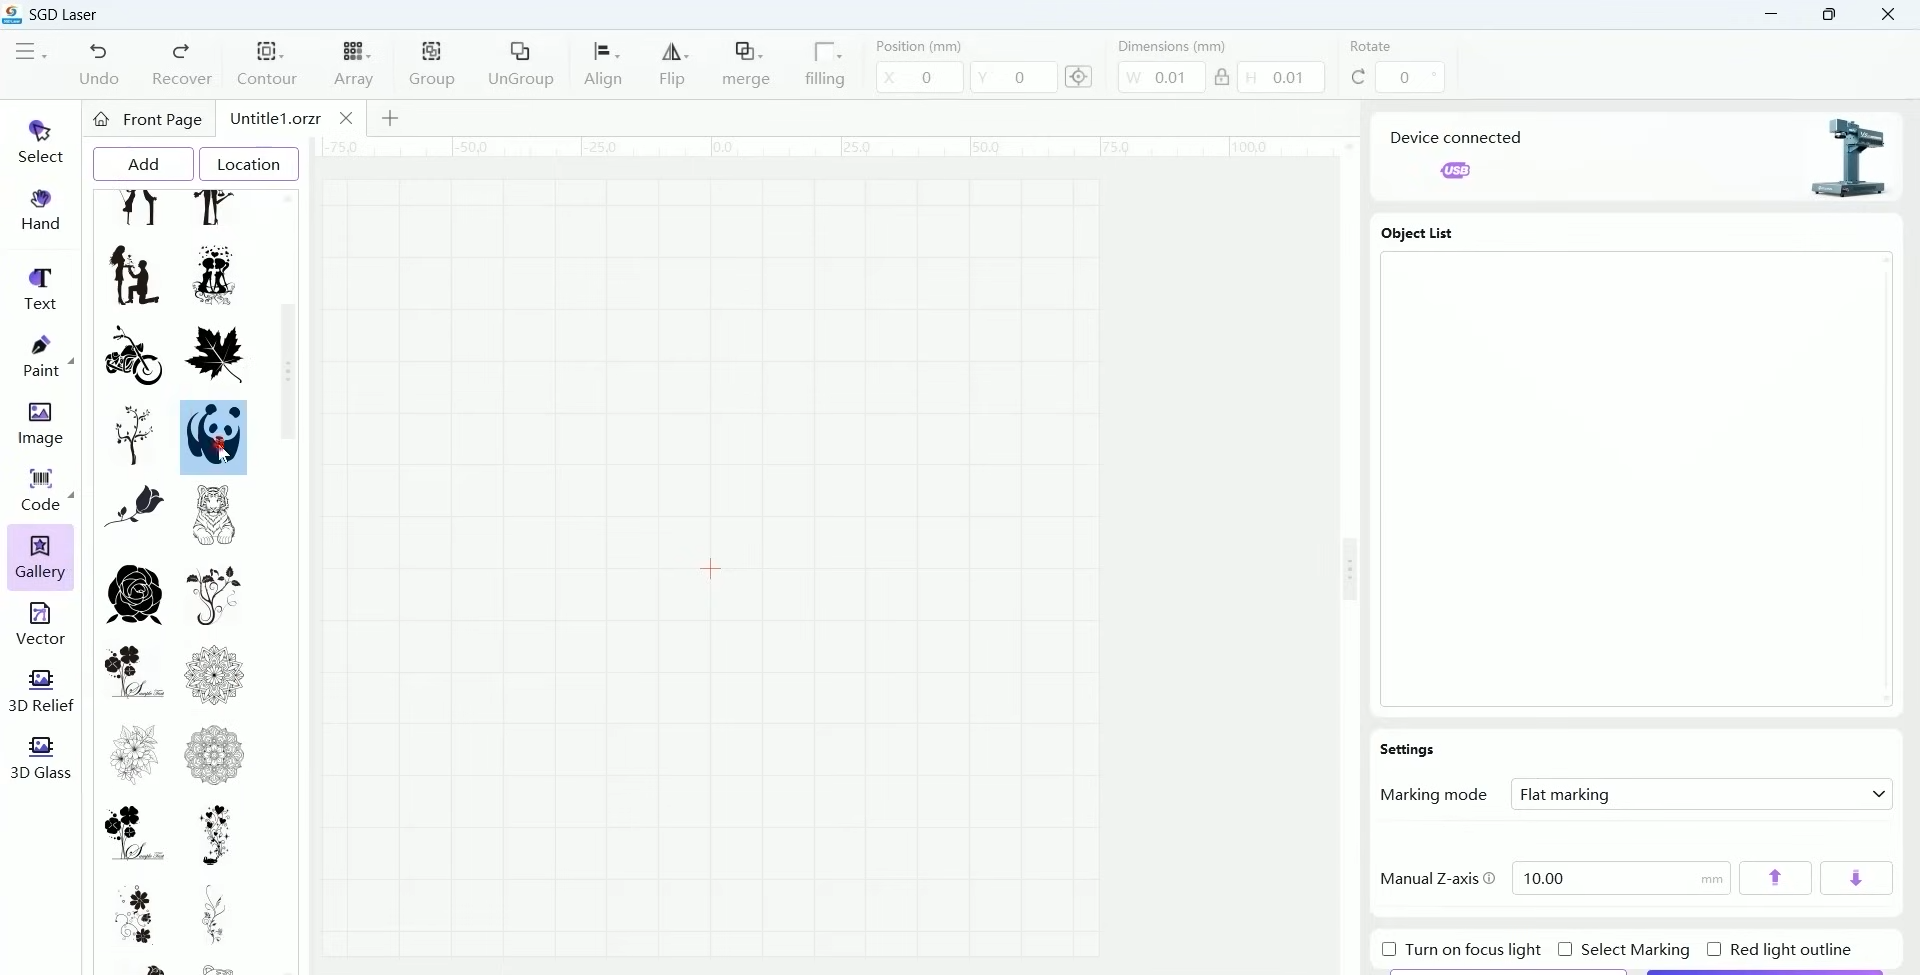
V5接続時のメイン画面
| 領域 | 主な用途 |
|---|---|
| 上部メニュー | 新規作成、保存、取り消し、配置、結合、配列、Device Informationなど。 |
| 左ツールバー | 選択、文字、画像、図形、レリーフ、水晶内彫りなど。 |
| 中央キャンバス | 加工データの配置、サイズ変更、回転、位置調整。 |
| 右設定パネル | オブジェクト、材料、Power、Speed、Frequency、加工回数、Preview、Markなど。 |
5. 平面彫刻・平面切断
通常の平面加工では、原則として150mmレンズを使用します。
- 画像、文字、ベクターデータを読み込み、加工サイズと位置を調整します。
- 必要に応じて画像をビットマップへ変換し、画像処理方式を選びます。
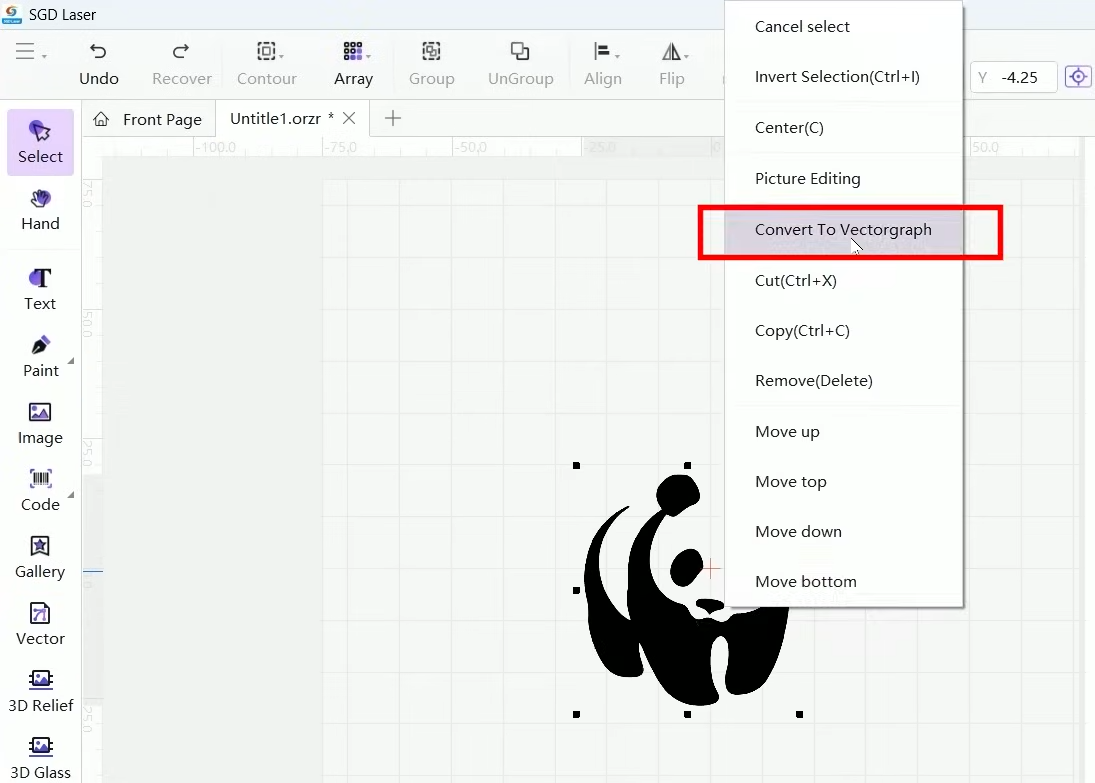
Convert To Bitmap
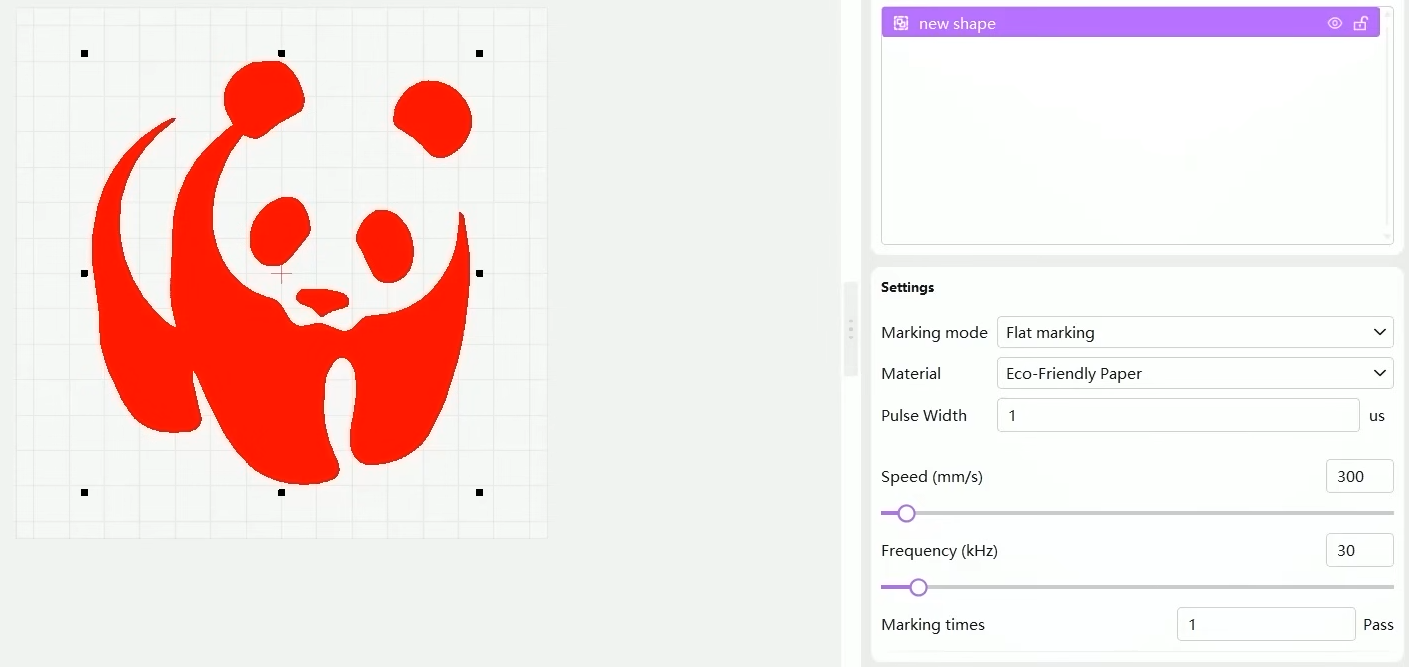
平面加工データのサイズ・位置・条件設定
5-1. 150mmレンズのフォーカス
- 本体側面の150mmフォーカス光ボタンを押します。
- Z軸の上下ボタンでヘッド高さを調整します。
- 加工面に表示される2つの赤い点が、1点に重なる位置で停止します。
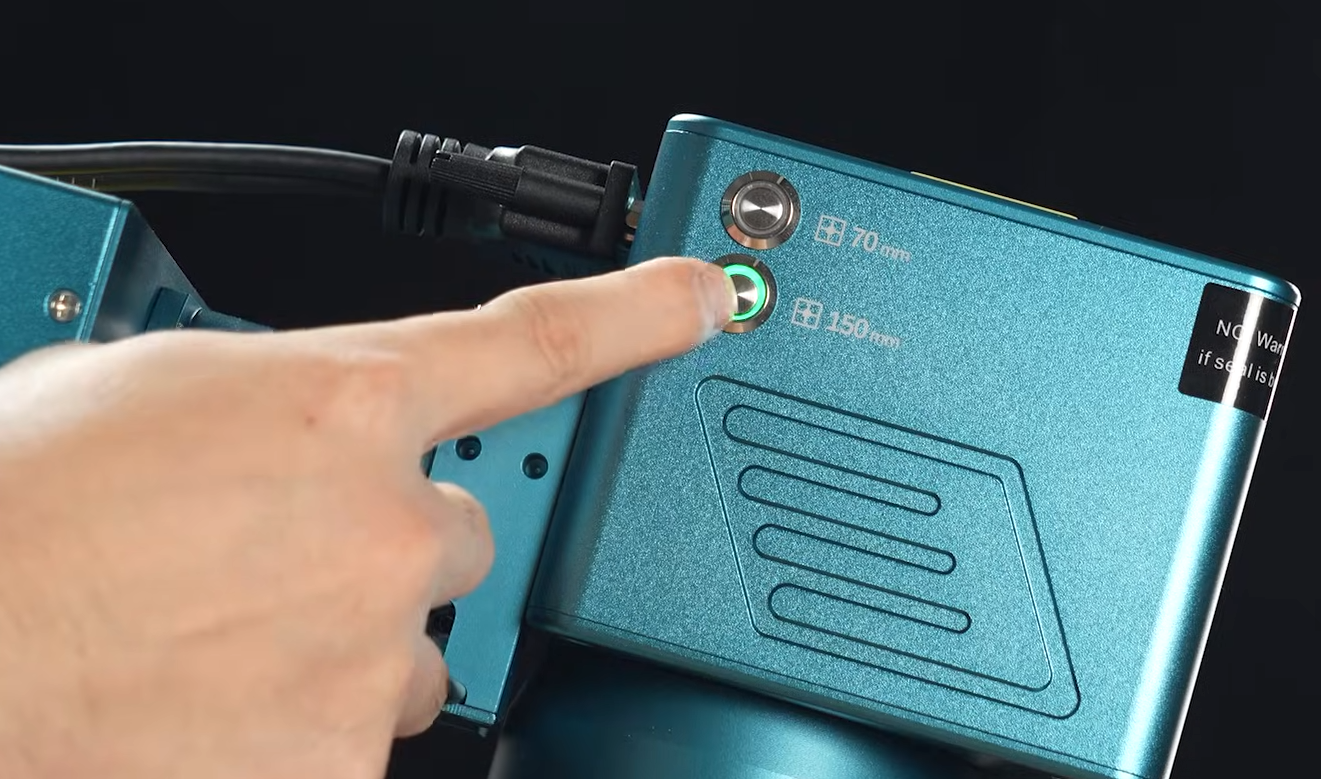
150mmフォーカス光を選択
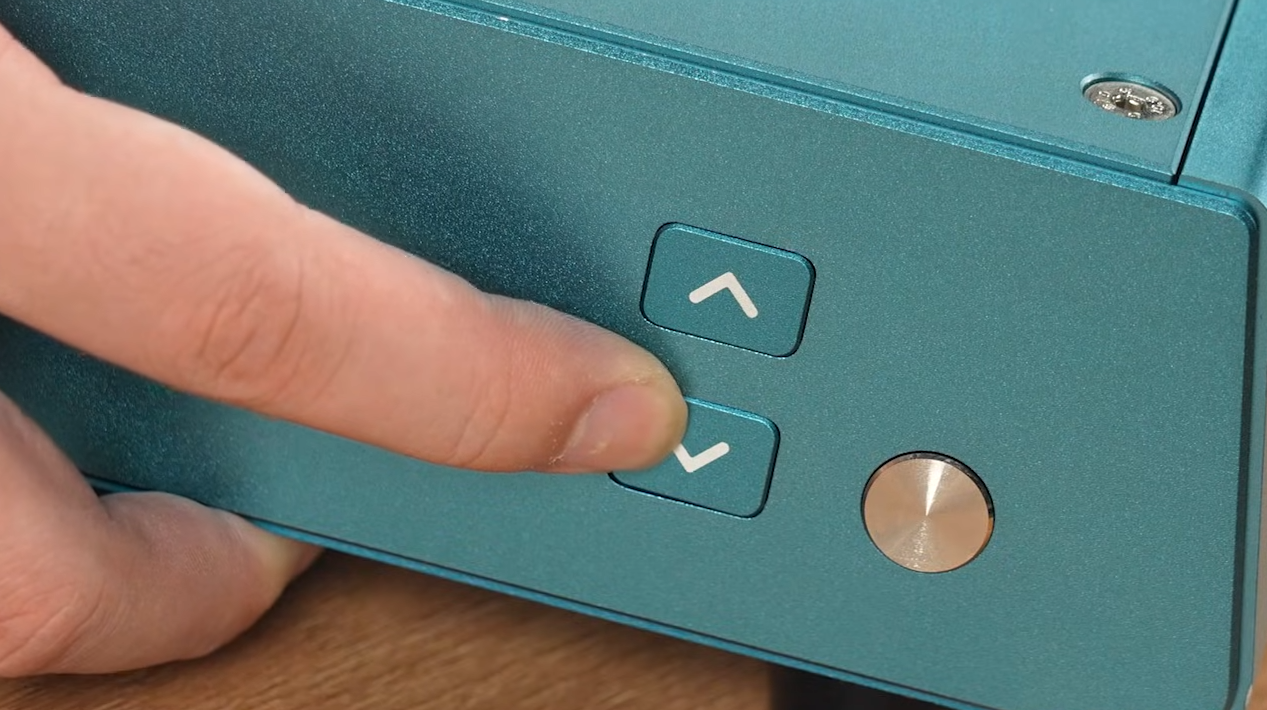
Z軸を上下して高さを調整
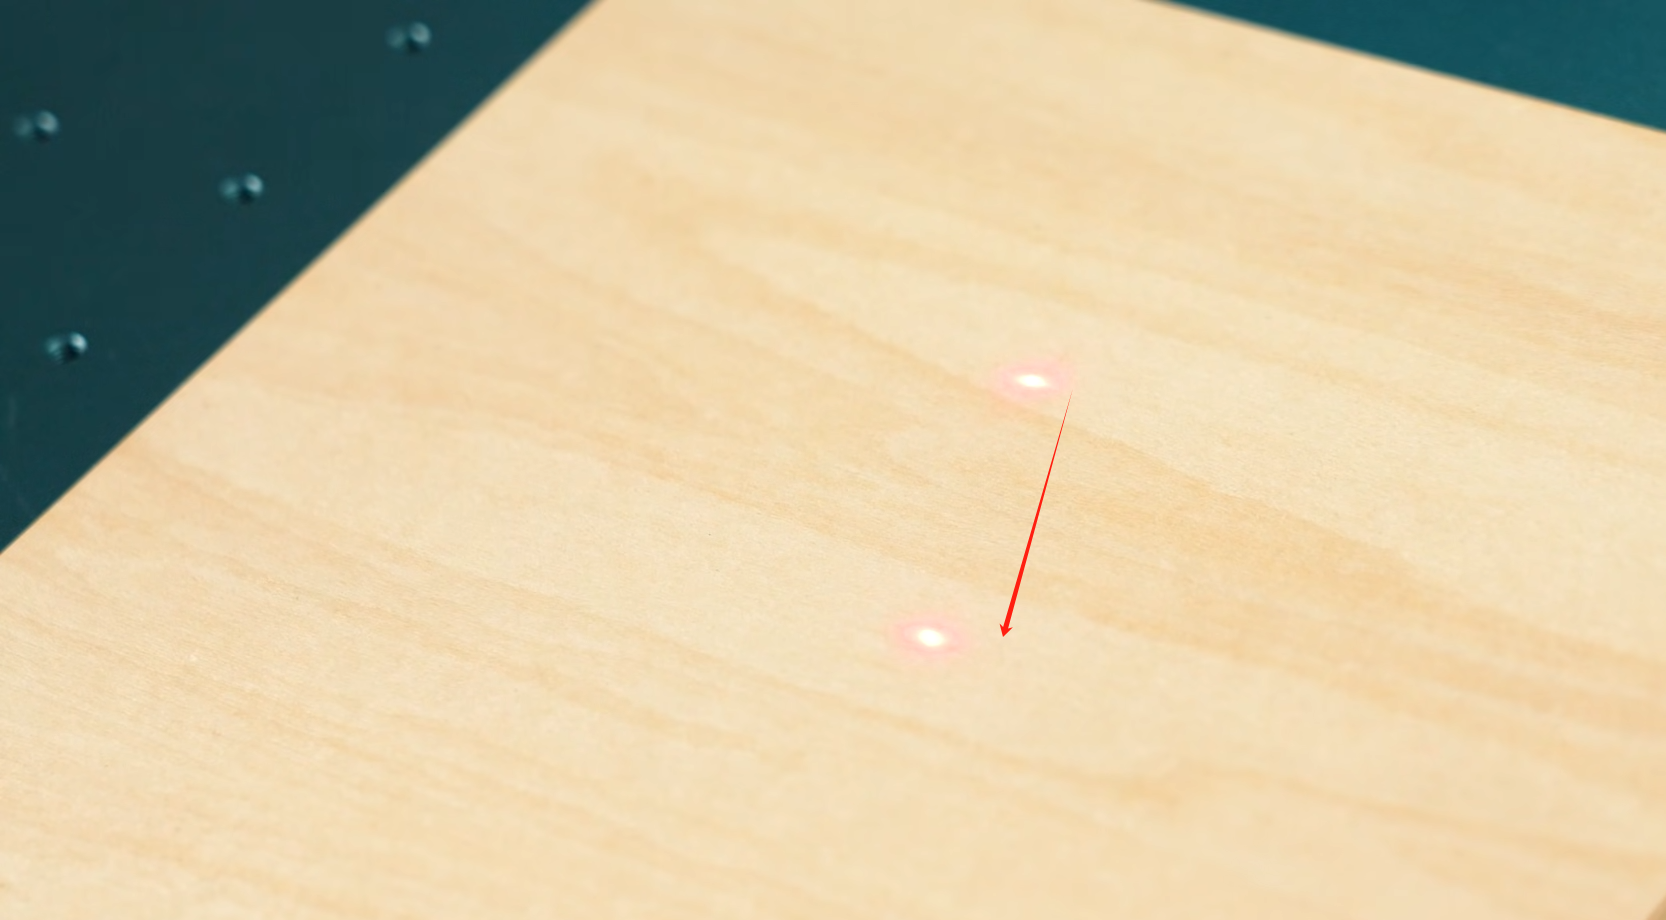
2点が重なればフォーカス完了
5-2. Previewと加工開始
- Previewを押し、赤色ガイドで加工範囲を確認します。
- 素材からはみ出す場合は、データまたは素材の位置・サイズを調整します。
- 安全、焦点、位置、加工条件を再確認してMarkingを押します。
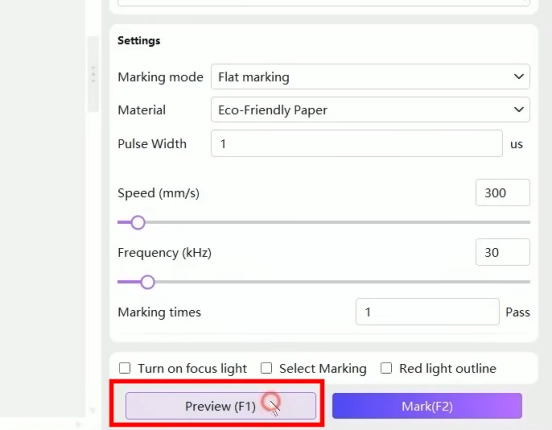
Previewボタン
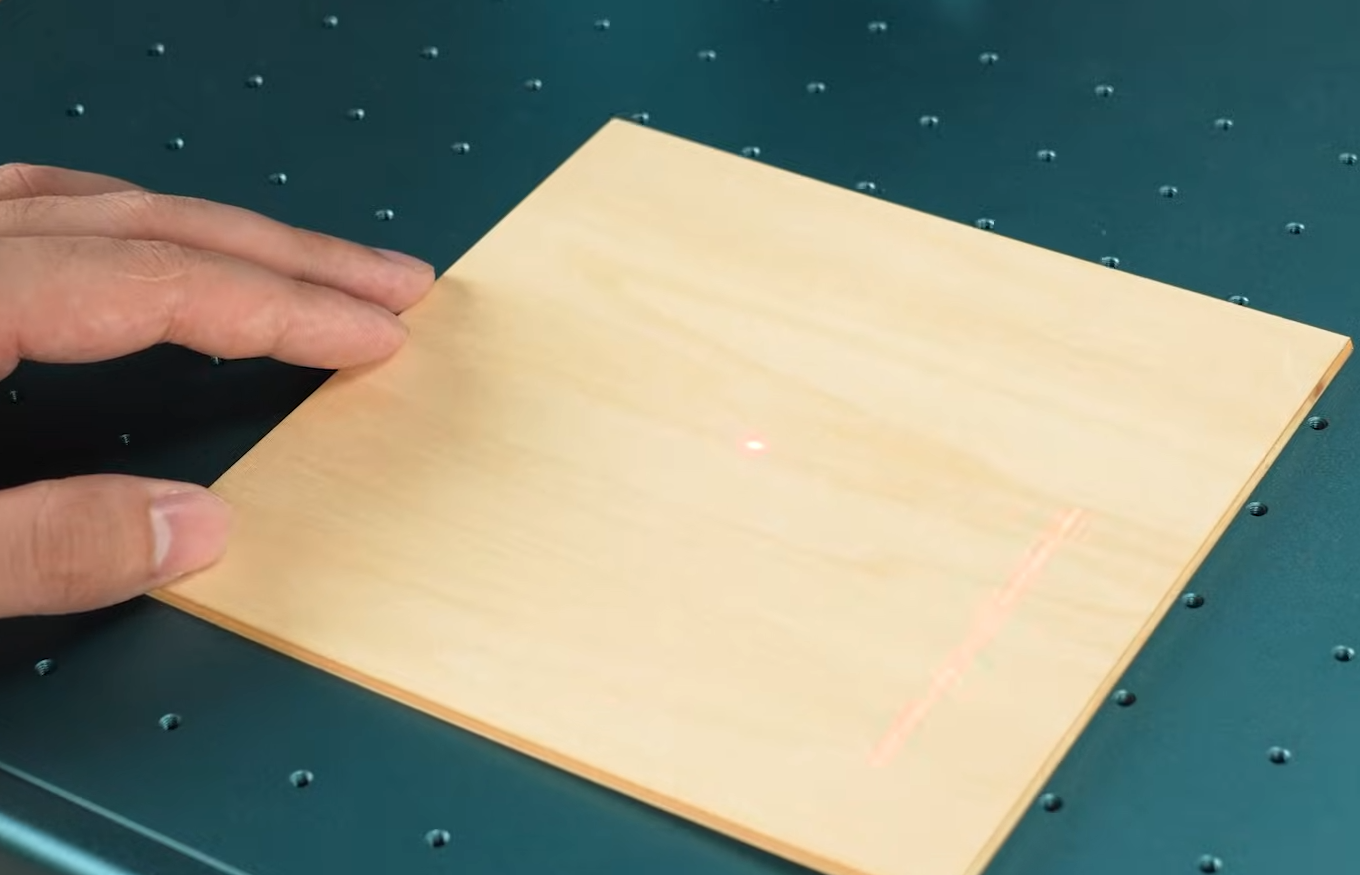
赤色ガイドで加工範囲を確認
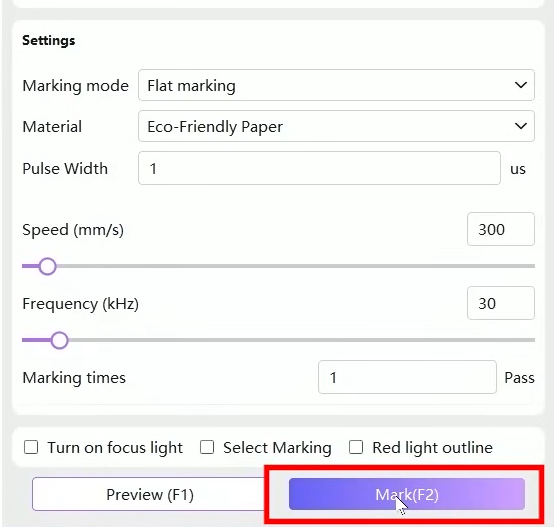
Markingで加工開始
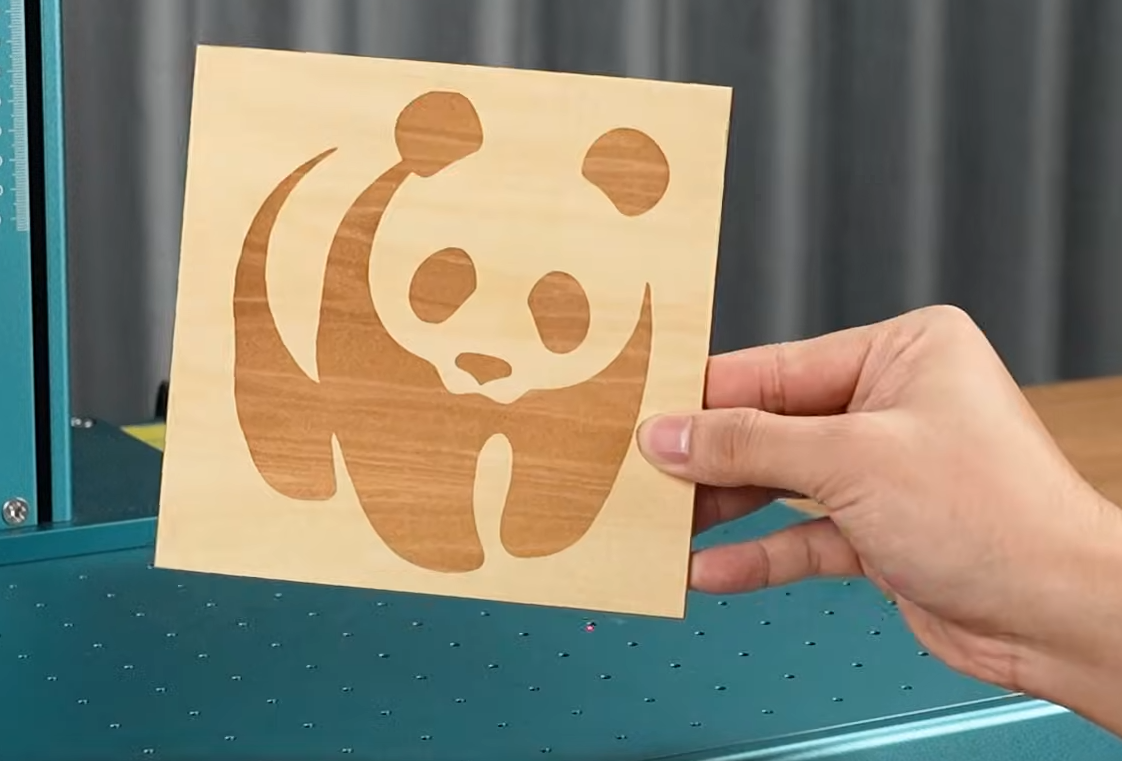
平面加工の完成例
6. 木材レリーフ加工
レリーフ加工には150mmレンズを推奨します。STLデータの形状、木材の種類、焦点、深さによって結果が大きく変わるため、掲載画面の数値は参考値として扱ってください。
- メイン画面左下のReliefを開きます。
- 右側の読み込みボタンからSTL形式のデータを読み込みます。
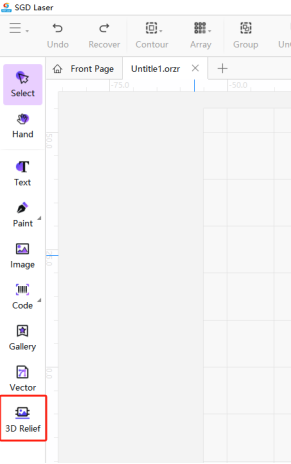
Reliefモードを開く
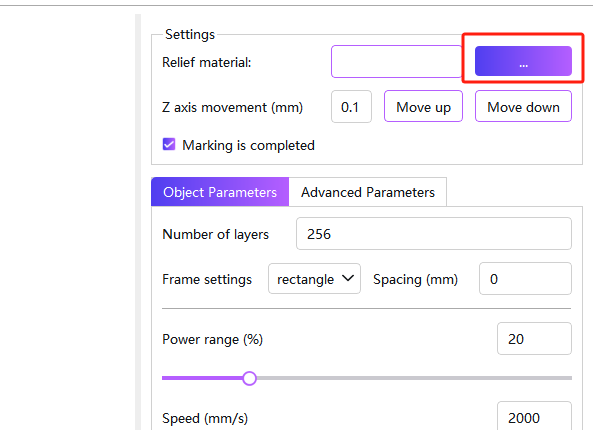
STLデータの読み込み
モデルのサイズ、位置、レイヤー数、レーザー条件を設定します。Advanced Parametersでは、Z方向の下降量や層ごとの加工量などを調整します。
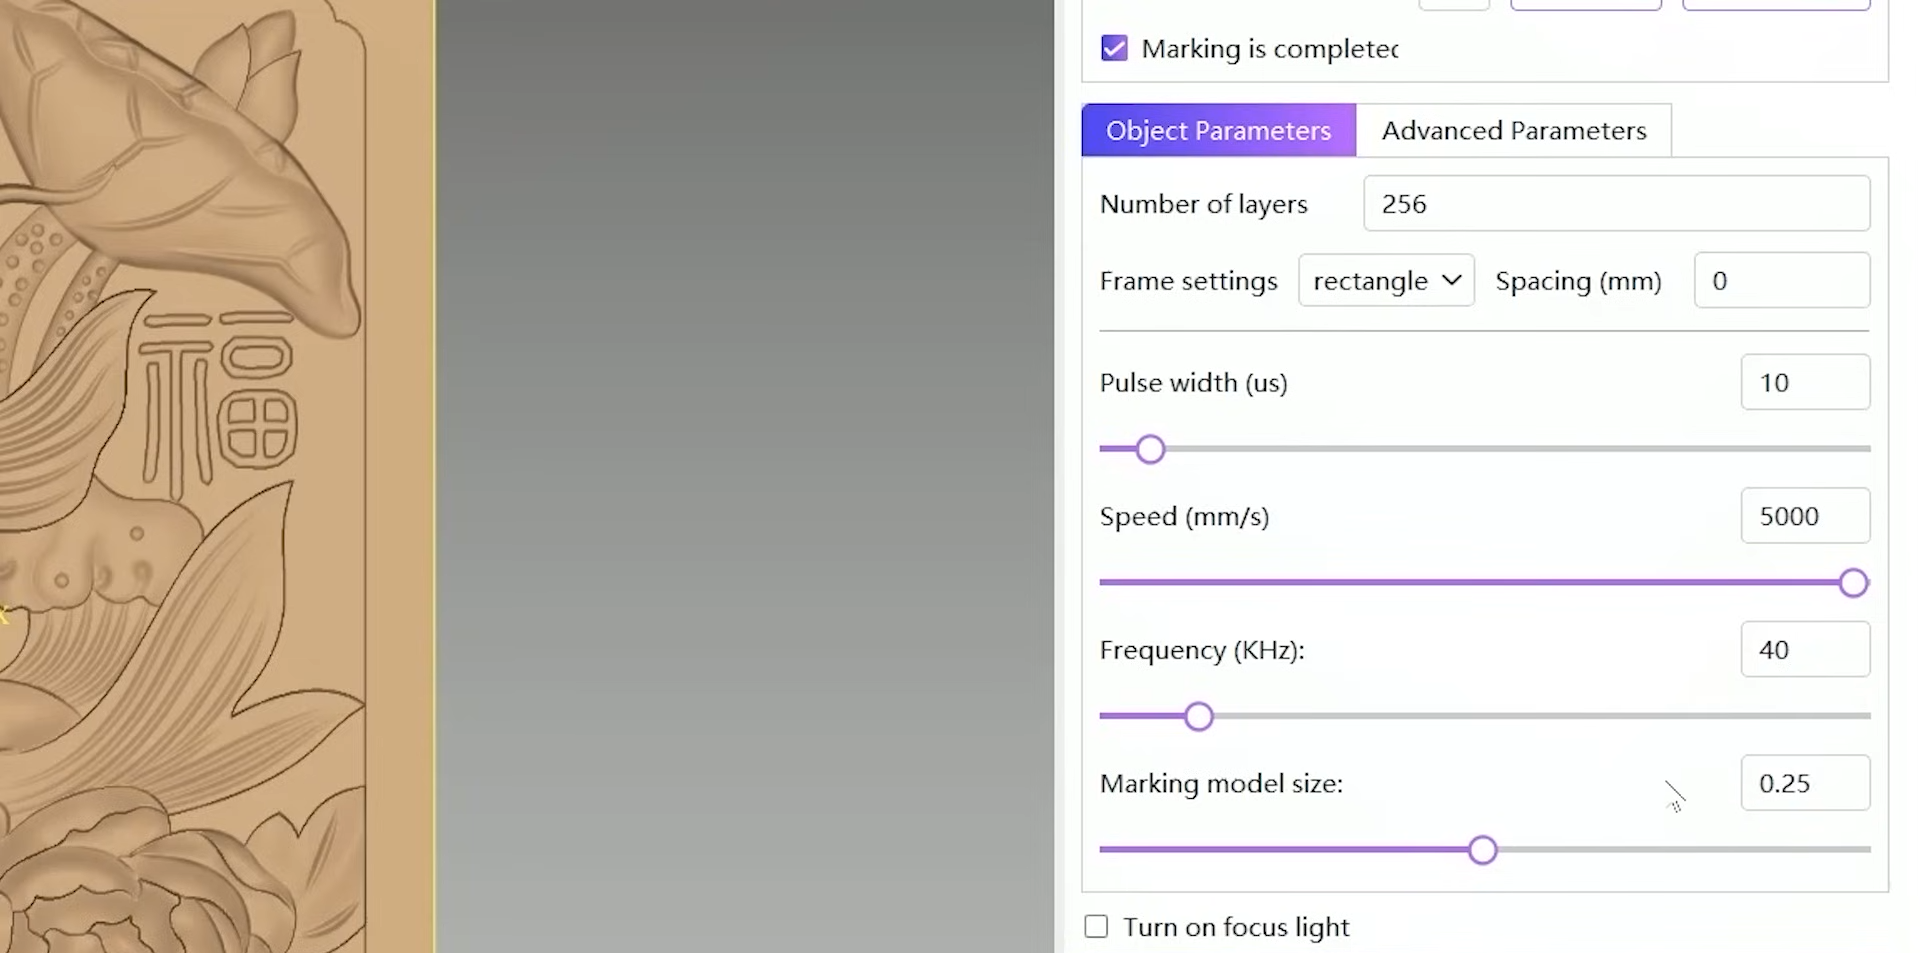
レリーフの基本パラメーター
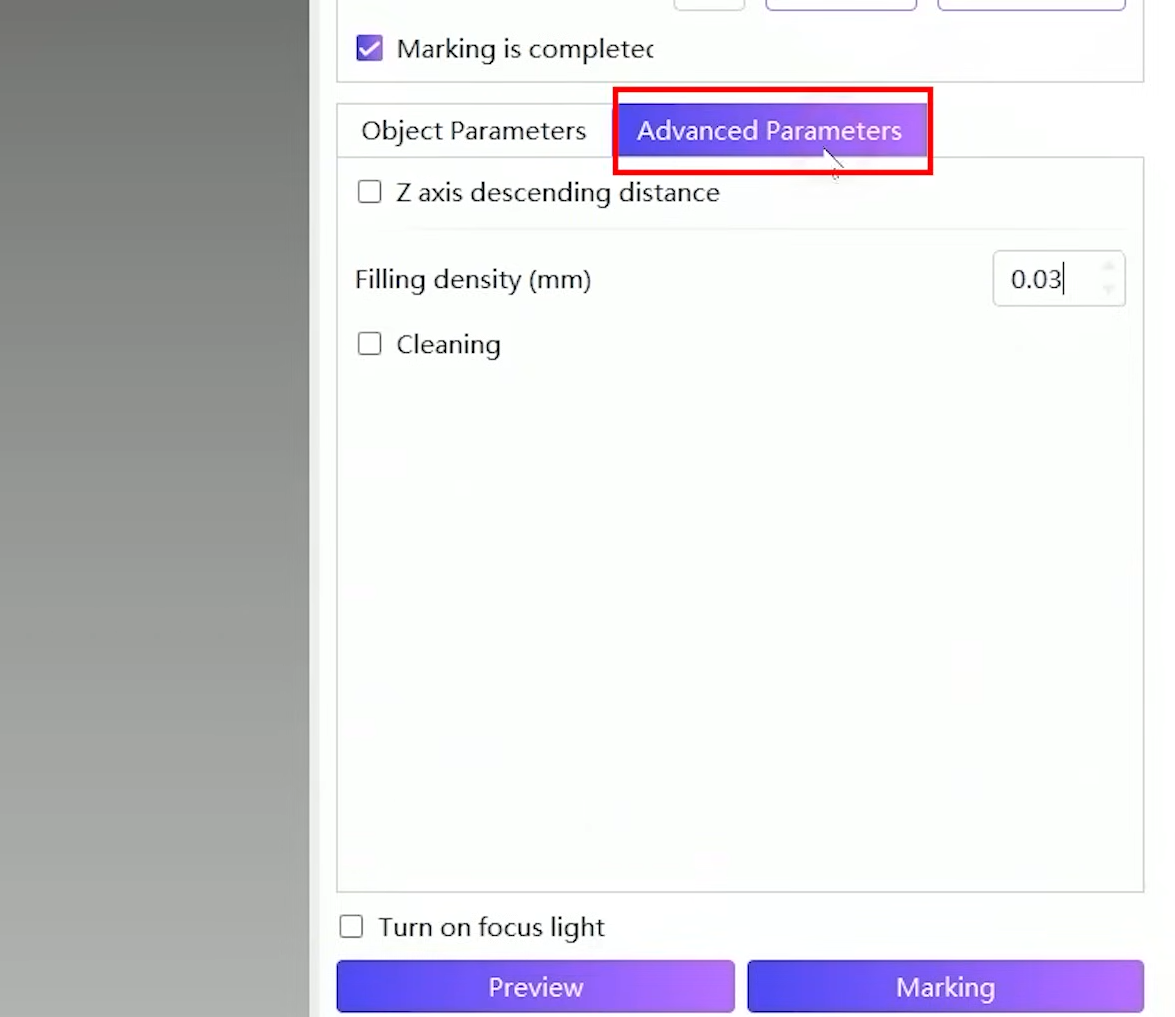
Advanced Parameters
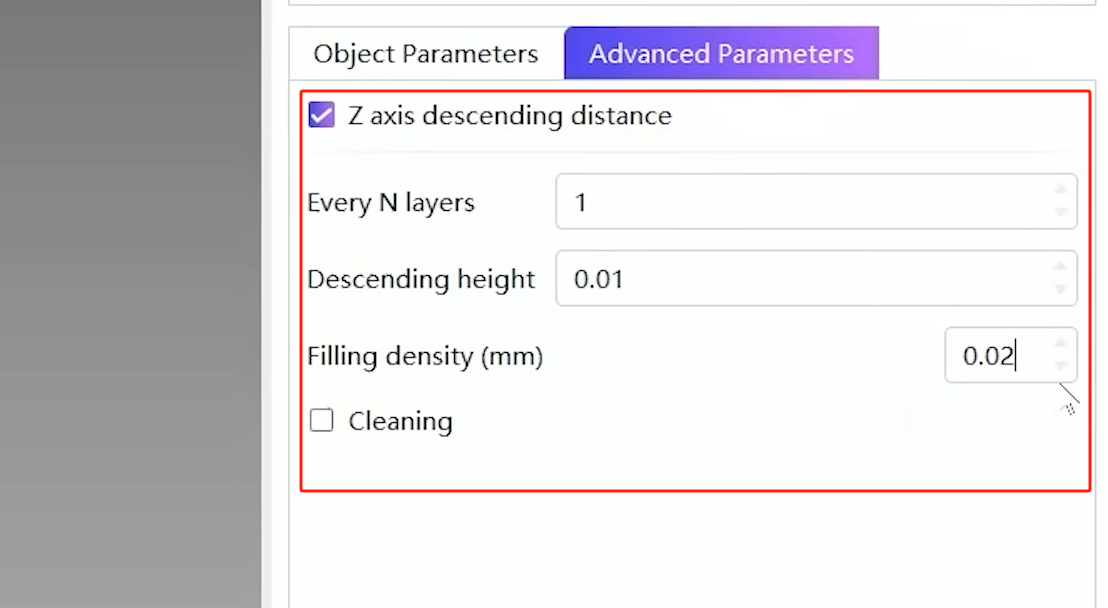
Z軸下降量などの詳細設定
- 材料を置き、150mmフォーカス光の2点が重なるようにZ軸を調整します。
- Previewで位置を確認してから加工を開始します。
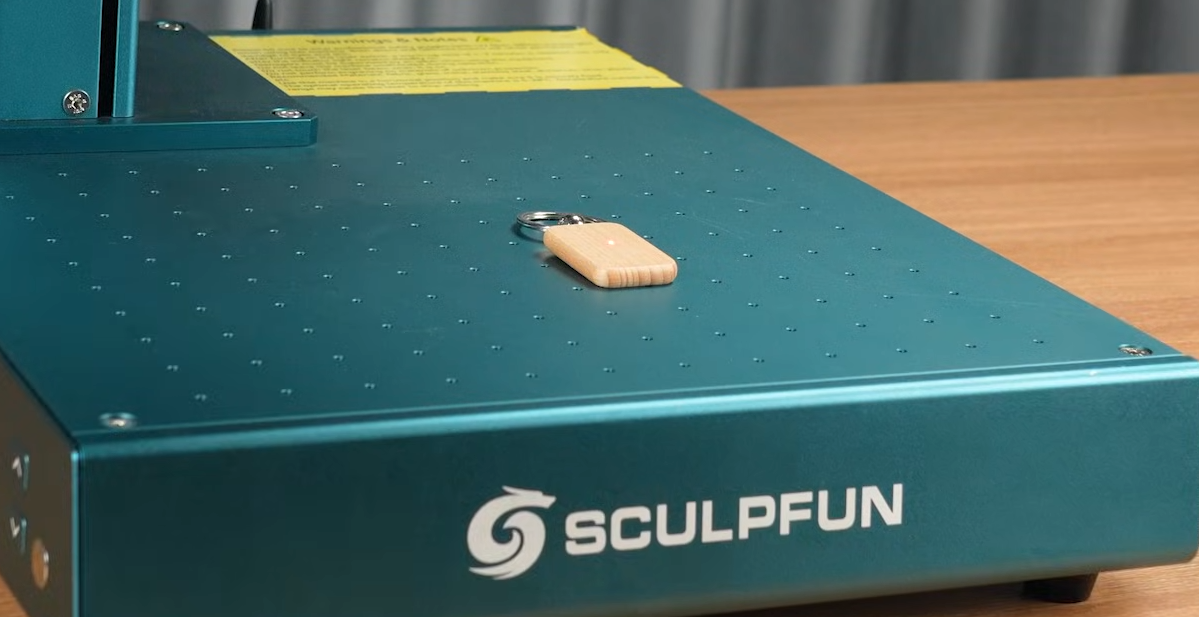
材料を安定して配置
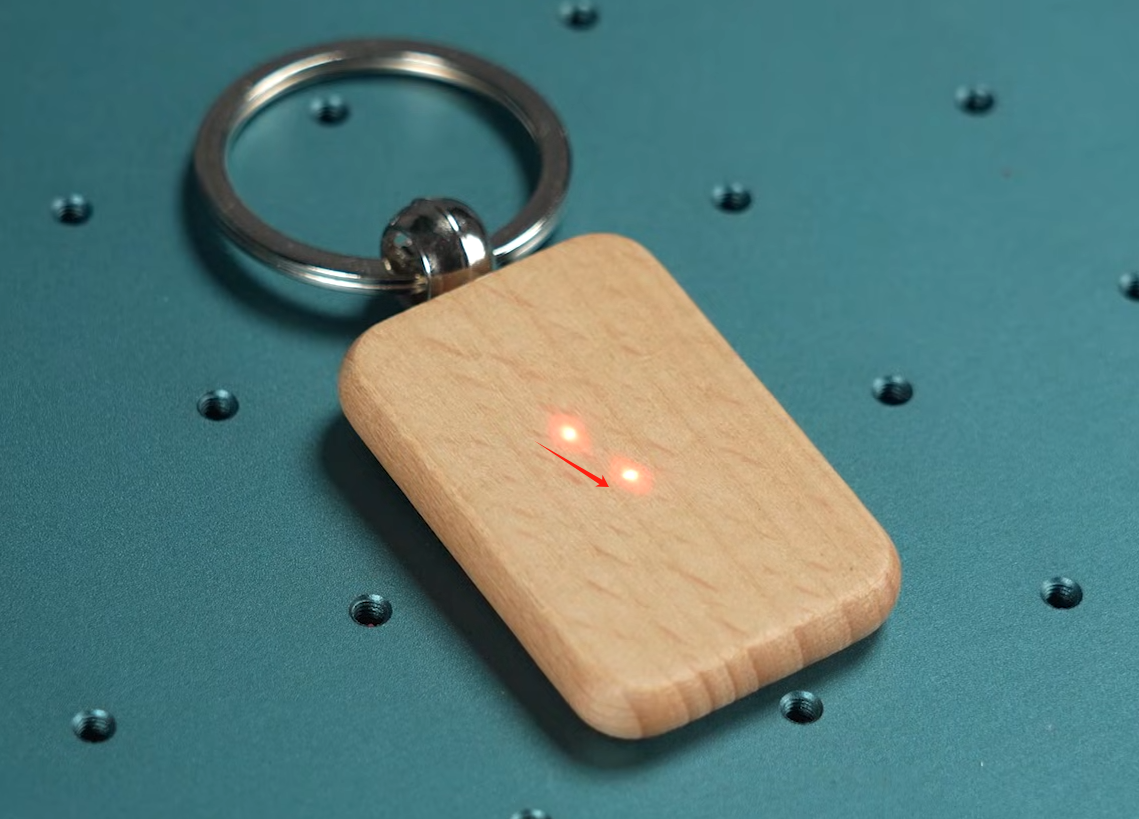
フォーカス調整前
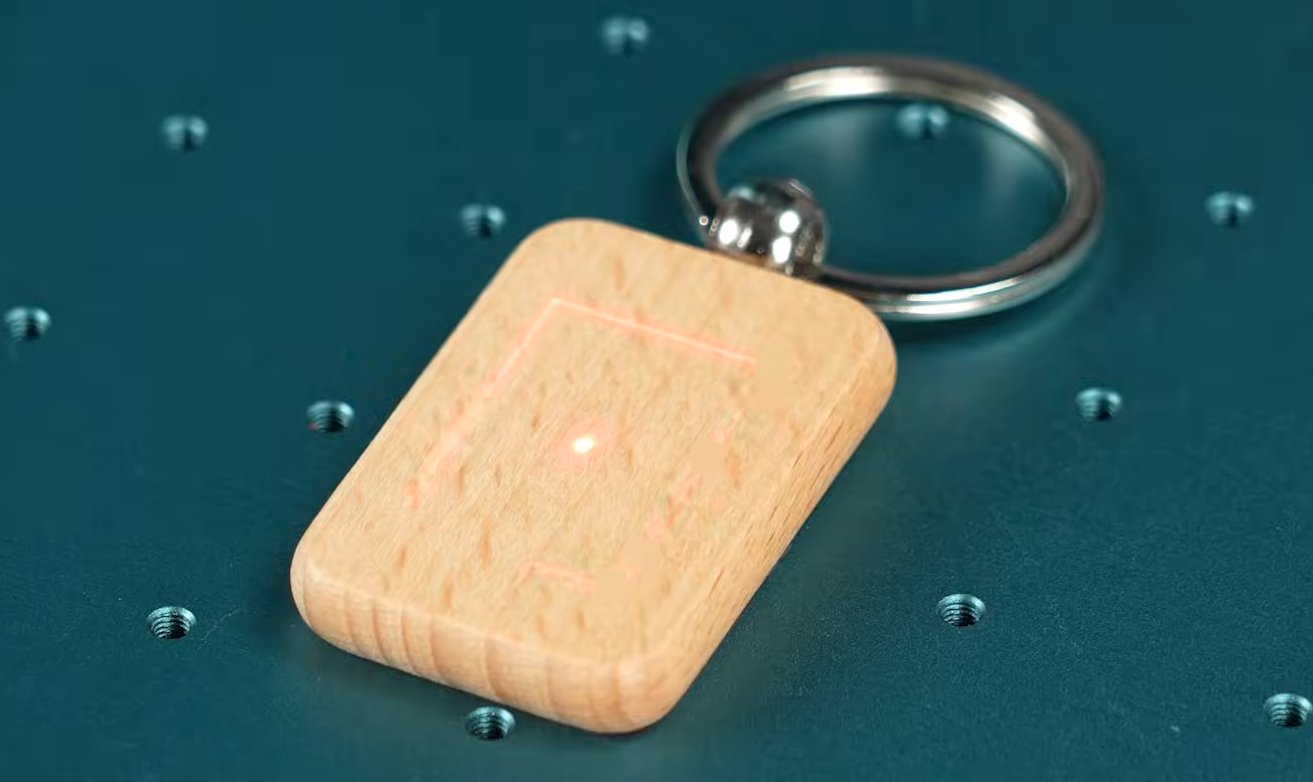
フォーカス完了
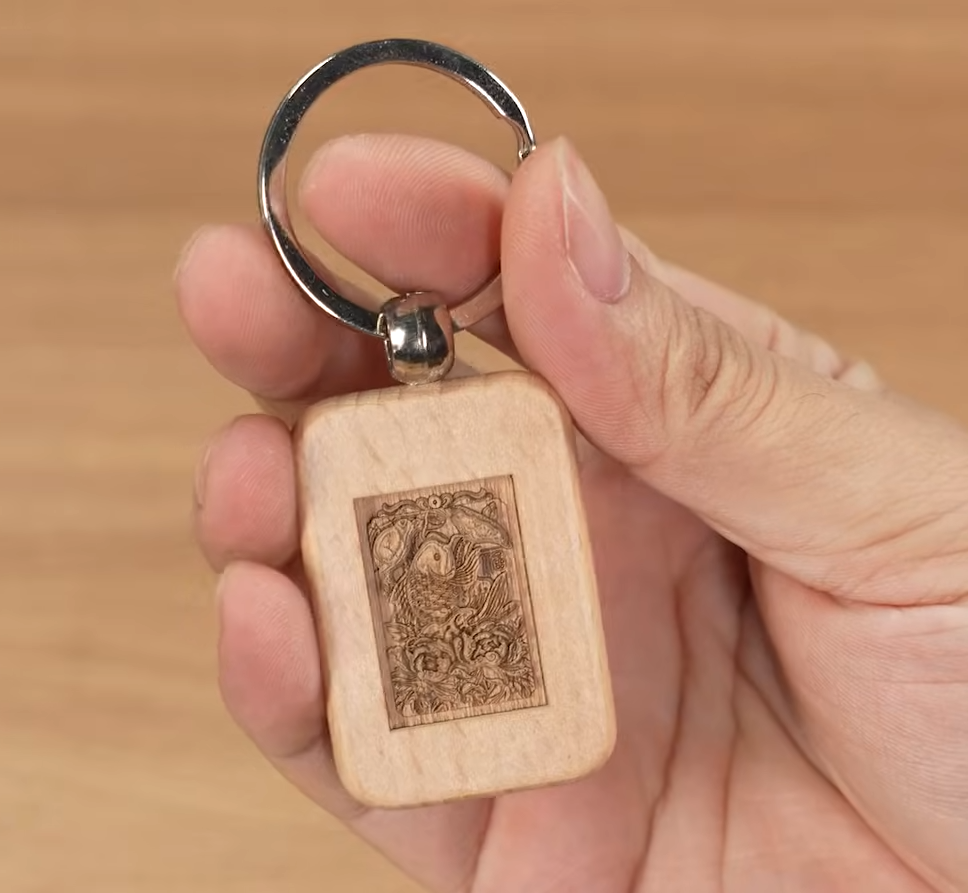
木材レリーフの完成例
7. 水晶内彫り
水晶内彫りは70mmレンズ専用
150mmレンズのまま実行しないでください。レンズ交換はV5の電源を切り、レンズキャップを移し替えて保管します。透明材料を通過したレーザーが台座を傷めないよう、公式手順では約3~5mmの保護用スペーサーを使用します。
7-1. 70mmレンズとZ軸を有効にする
- 上部メニューからDevice Informationを開きます。
- Accessoriesで70mmレンズとZ軸を有効にします。
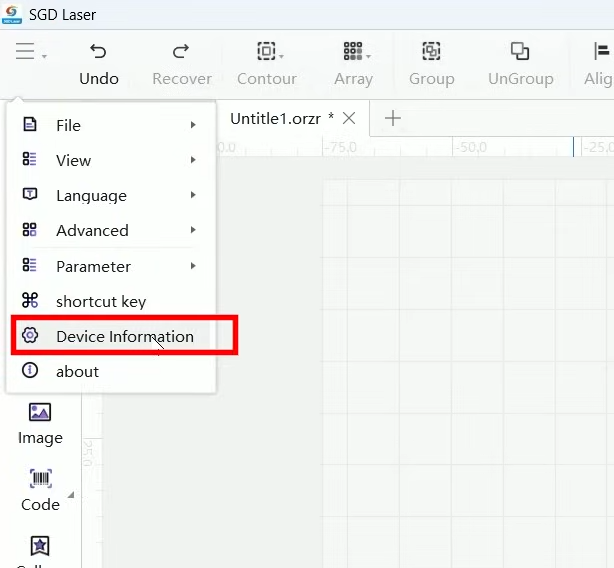
Device Informationを開く
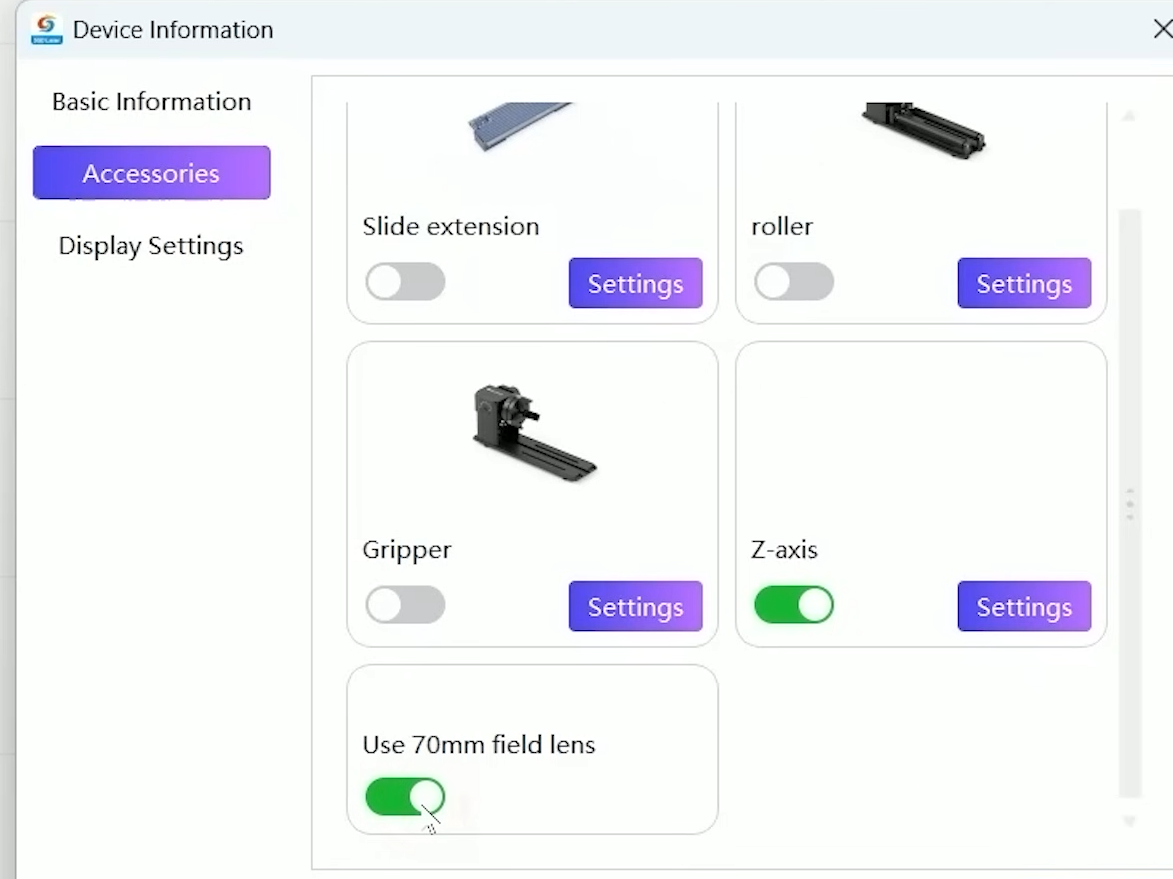
70mmレンズとZ軸を有効化
7-2. レンズを交換する
- V5の電源を切ります。
- 150mmレンズを取り外します。
- 70mmレンズの保護キャップを外し、150mmレンズへ取り付けます。
- 70mmレンズをV5へ確実に取り付けます。
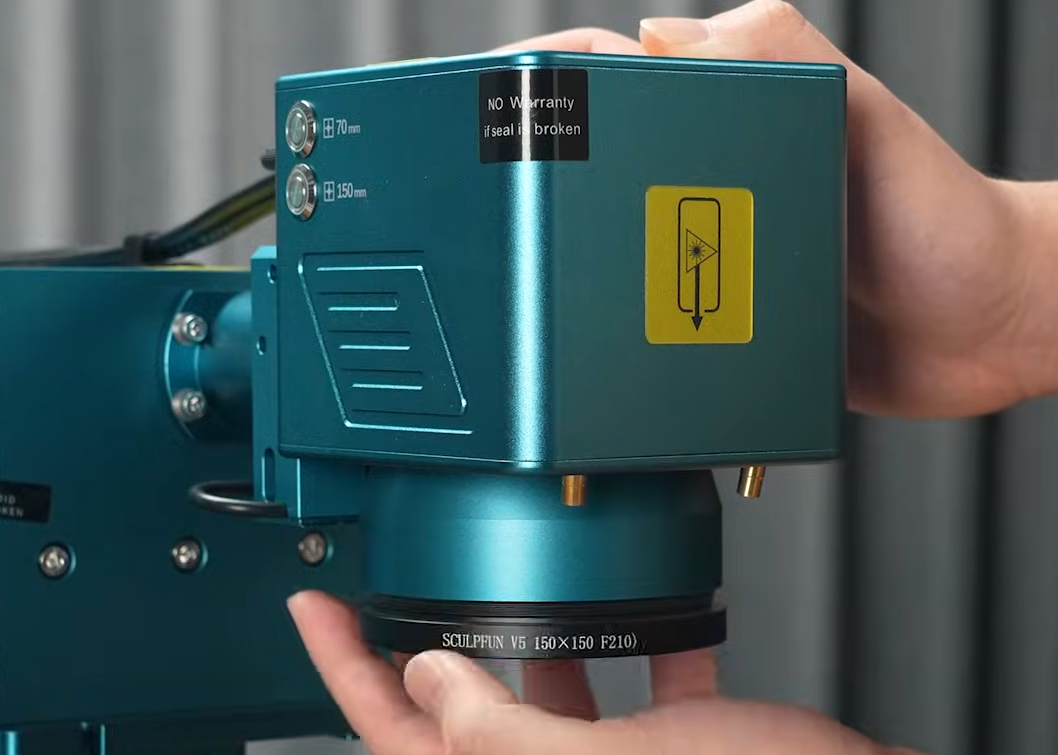
150mmレンズを取り外す
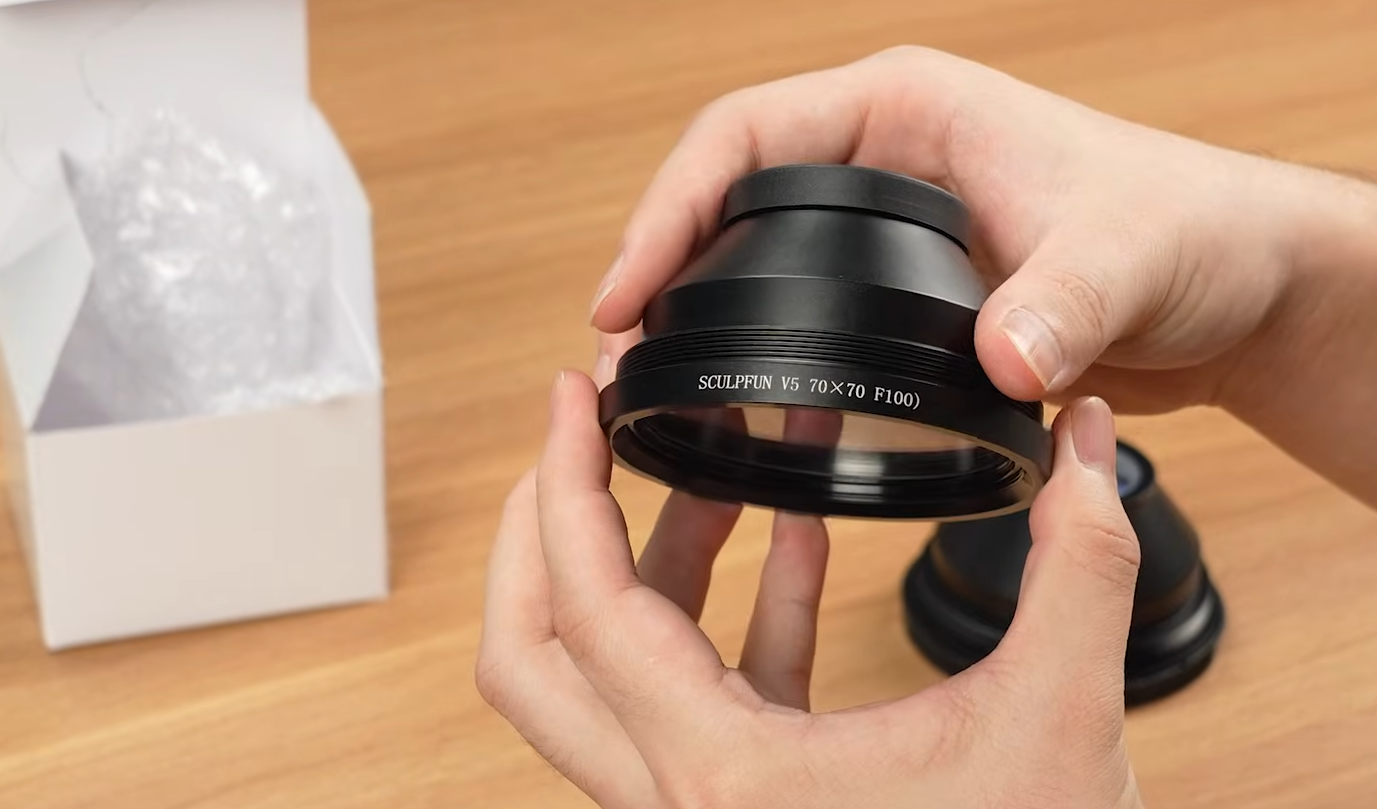
70mmレンズの保護キャップを外す
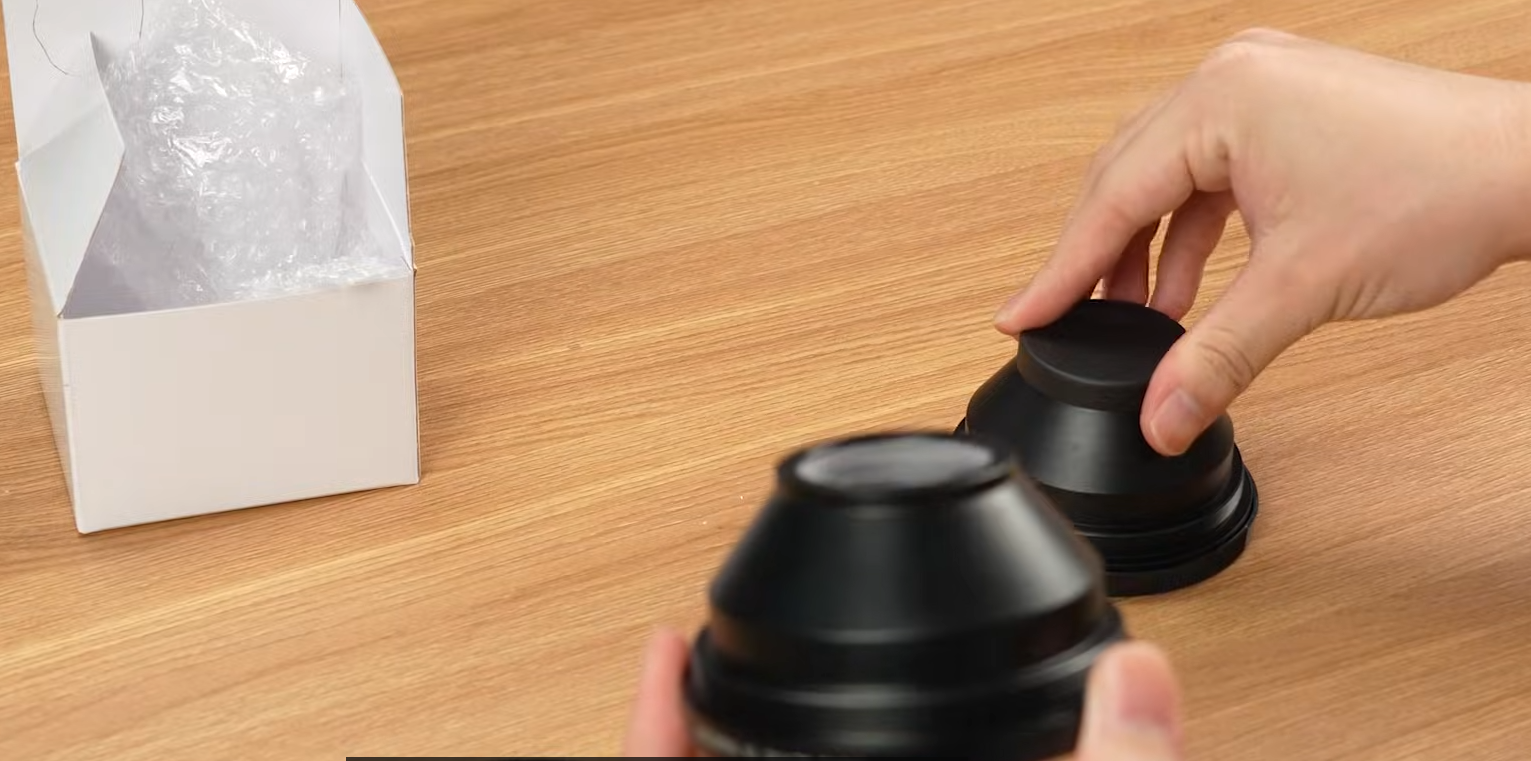
取り外したレンズへ保護キャップを装着
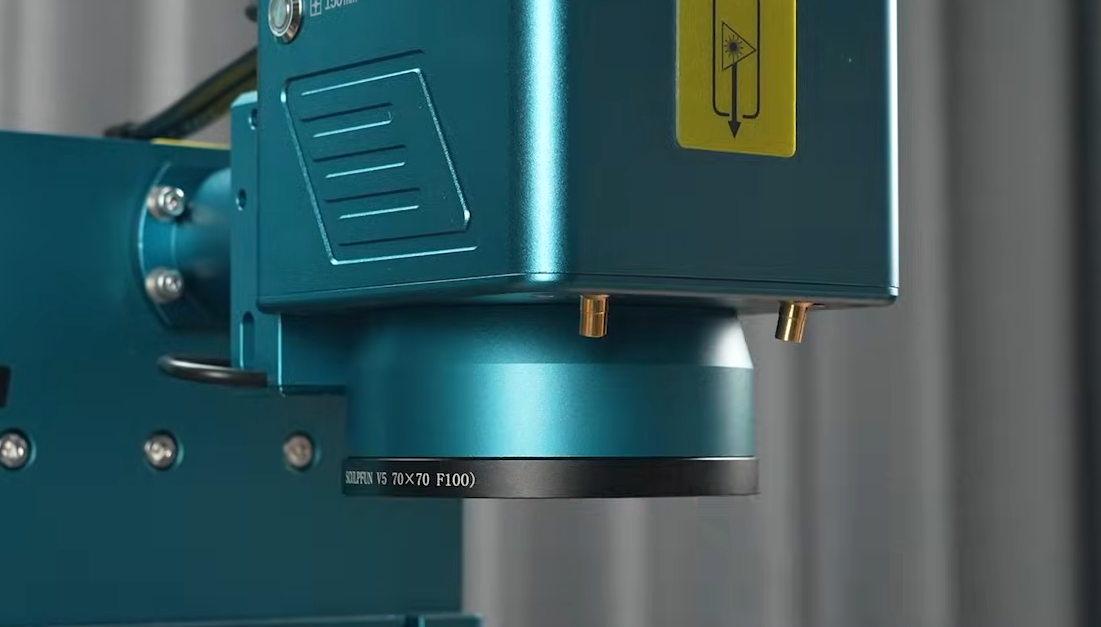
70mmレンズを取り付ける
7-3. 3Dデータと水晶サイズを設定する
- メイン画面からCrystal Engraving / 3D Internal Engravingを開きます。
- STLまたはOBJ形式の3Dデータを読み込みます。
- モデルの回転、位置、等倍比率、水晶の実寸、点群間隔などを設定します。
- レーザー条件を設定し、Advanced Parametersで必要な項目を確認します。
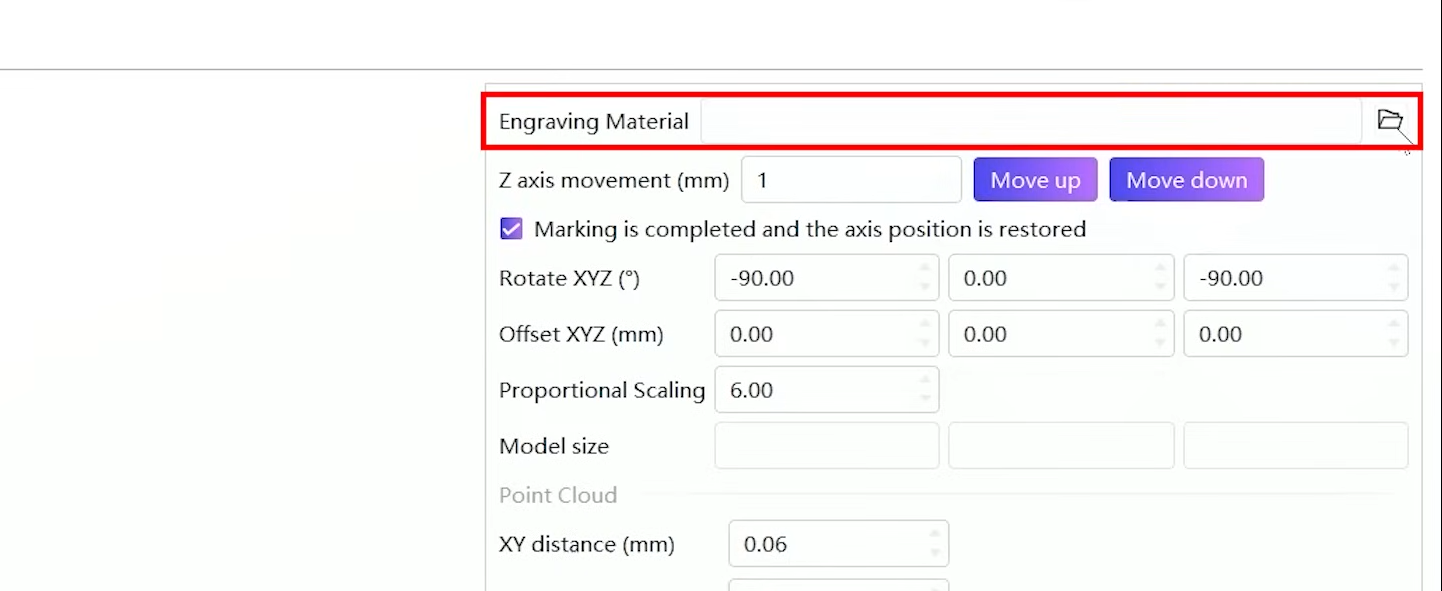
STL/OBJデータを読み込む
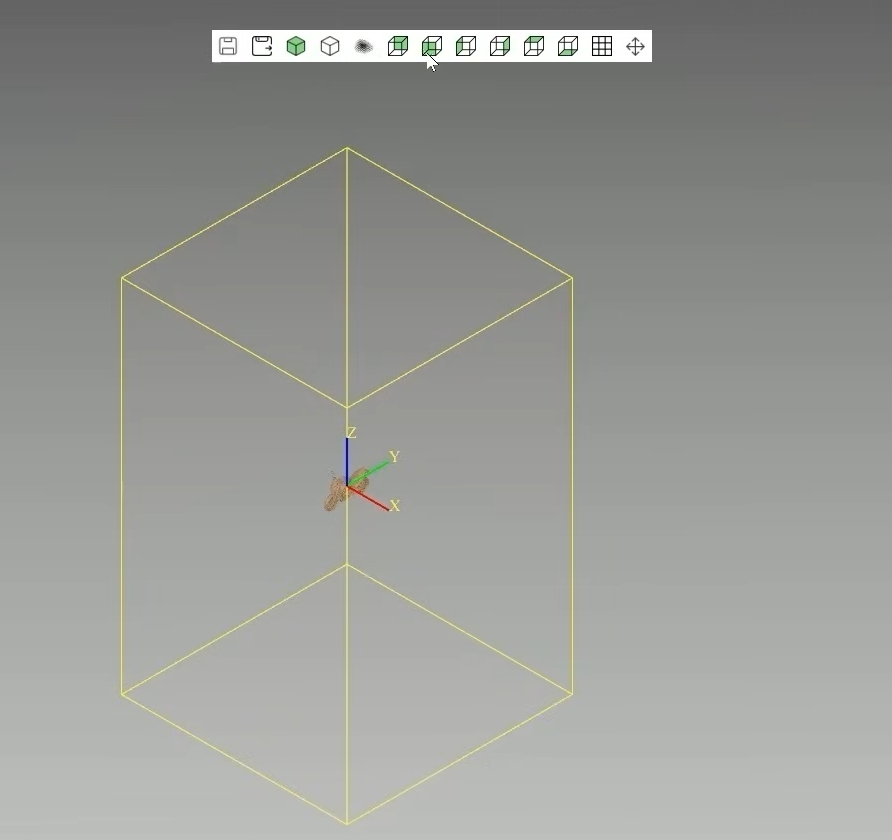
3Dモデルの向き・位置・サイズを調整
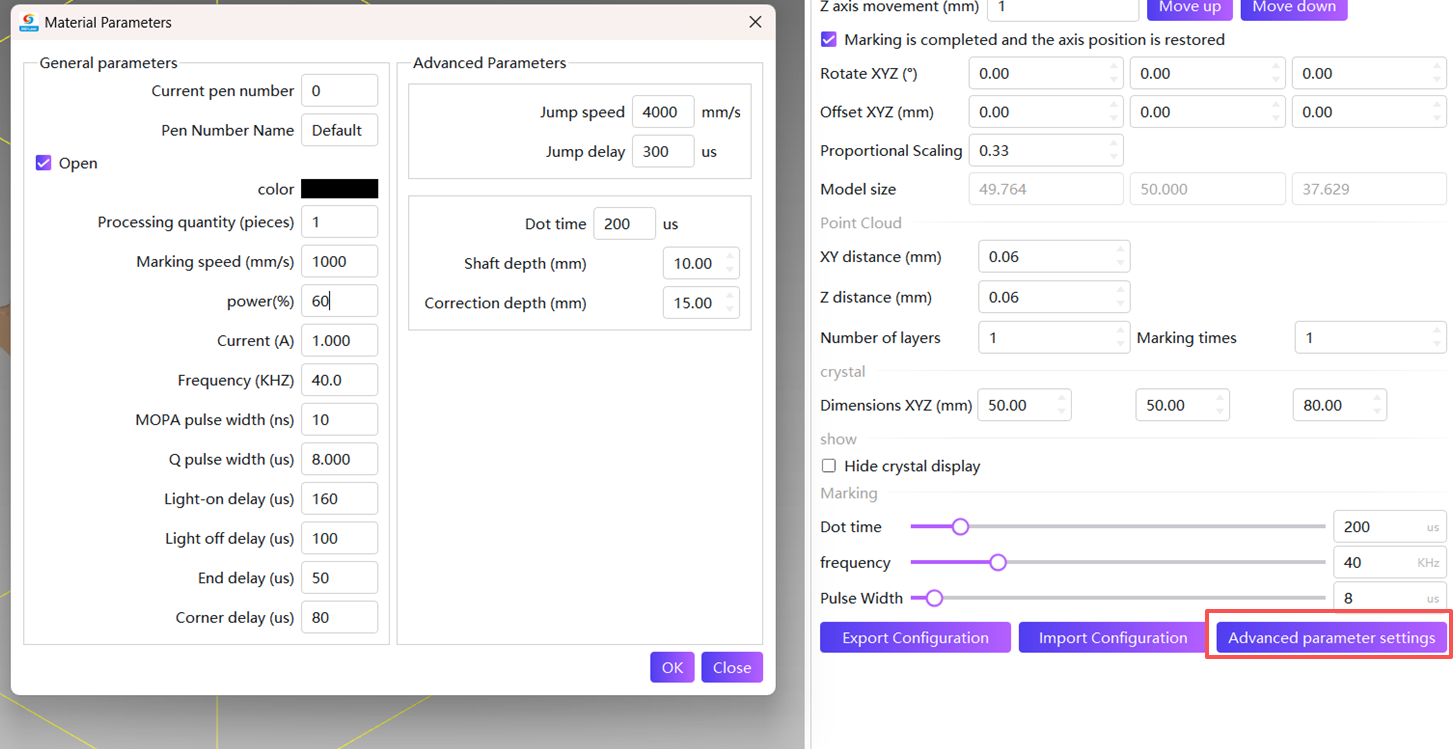
水晶内彫りの詳細パラメーター
7-4. フォーカスと位置確認
- 加工台へ約3~5mmの保護用スペーサーを置きます。
- 本体側面の70mmフォーカス光を選択します。
- Z軸を調整し、2つの赤い点を1点に重ねます。
- Previewを実行し、表示枠の内側に水晶を置きます。
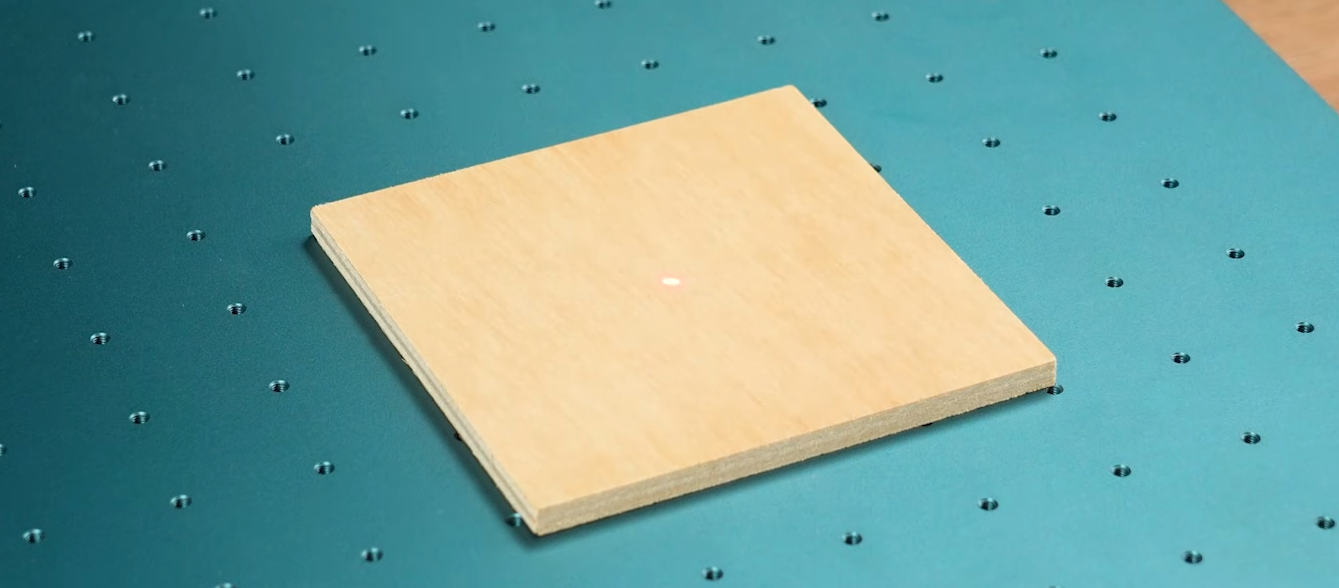
保護用スペーサーを置く
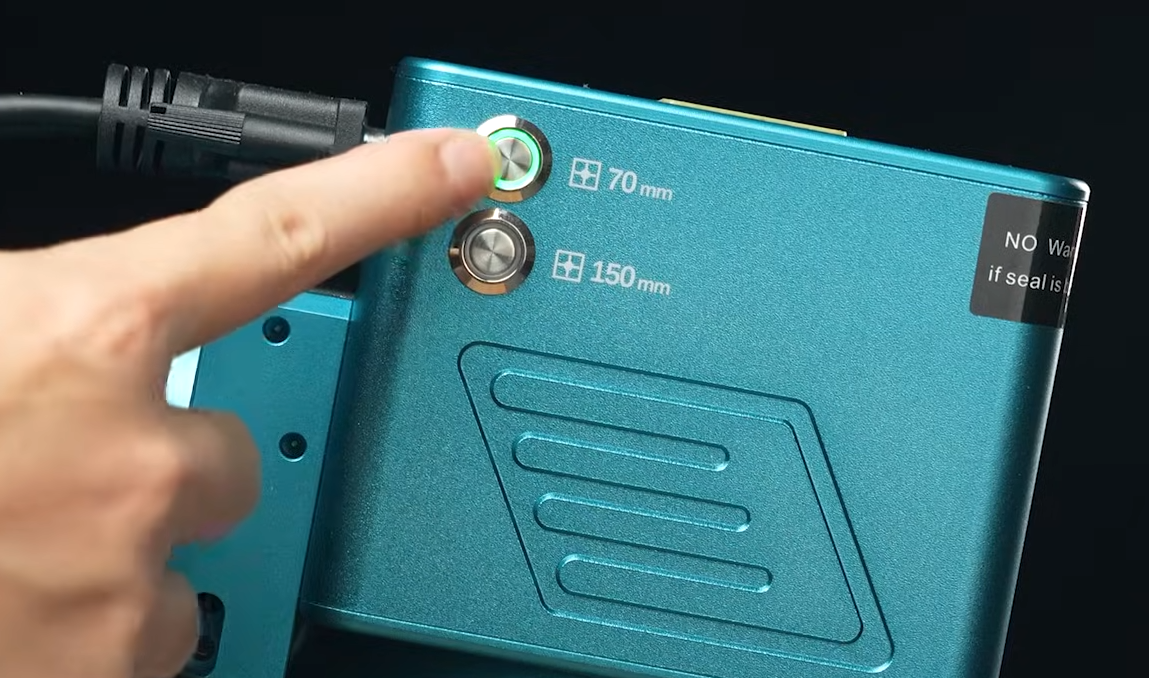
70mmフォーカス光を選択
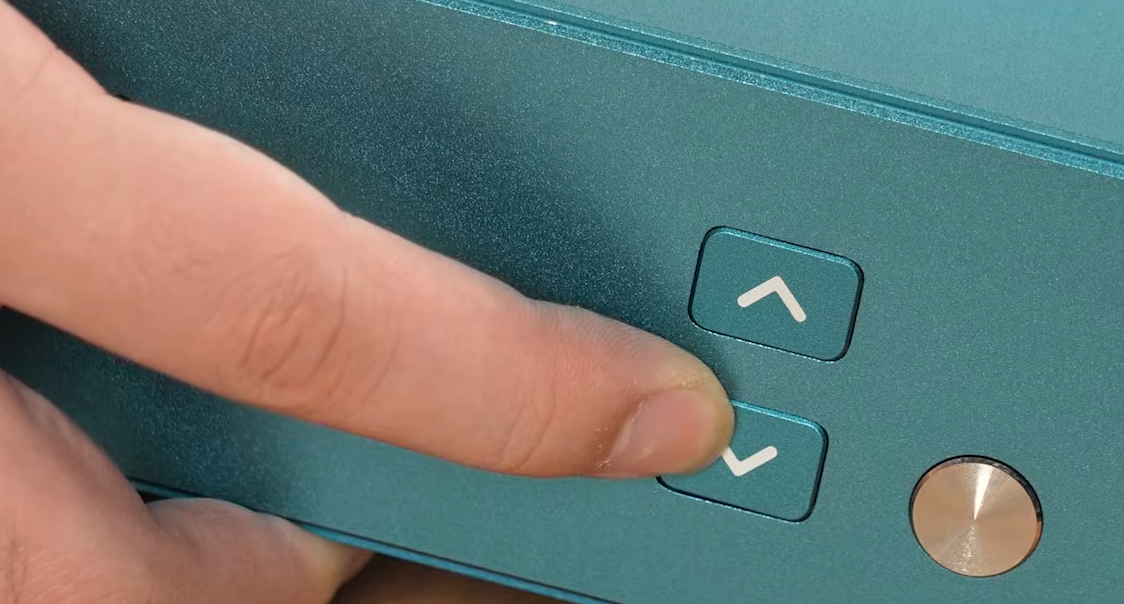
Z軸を調整
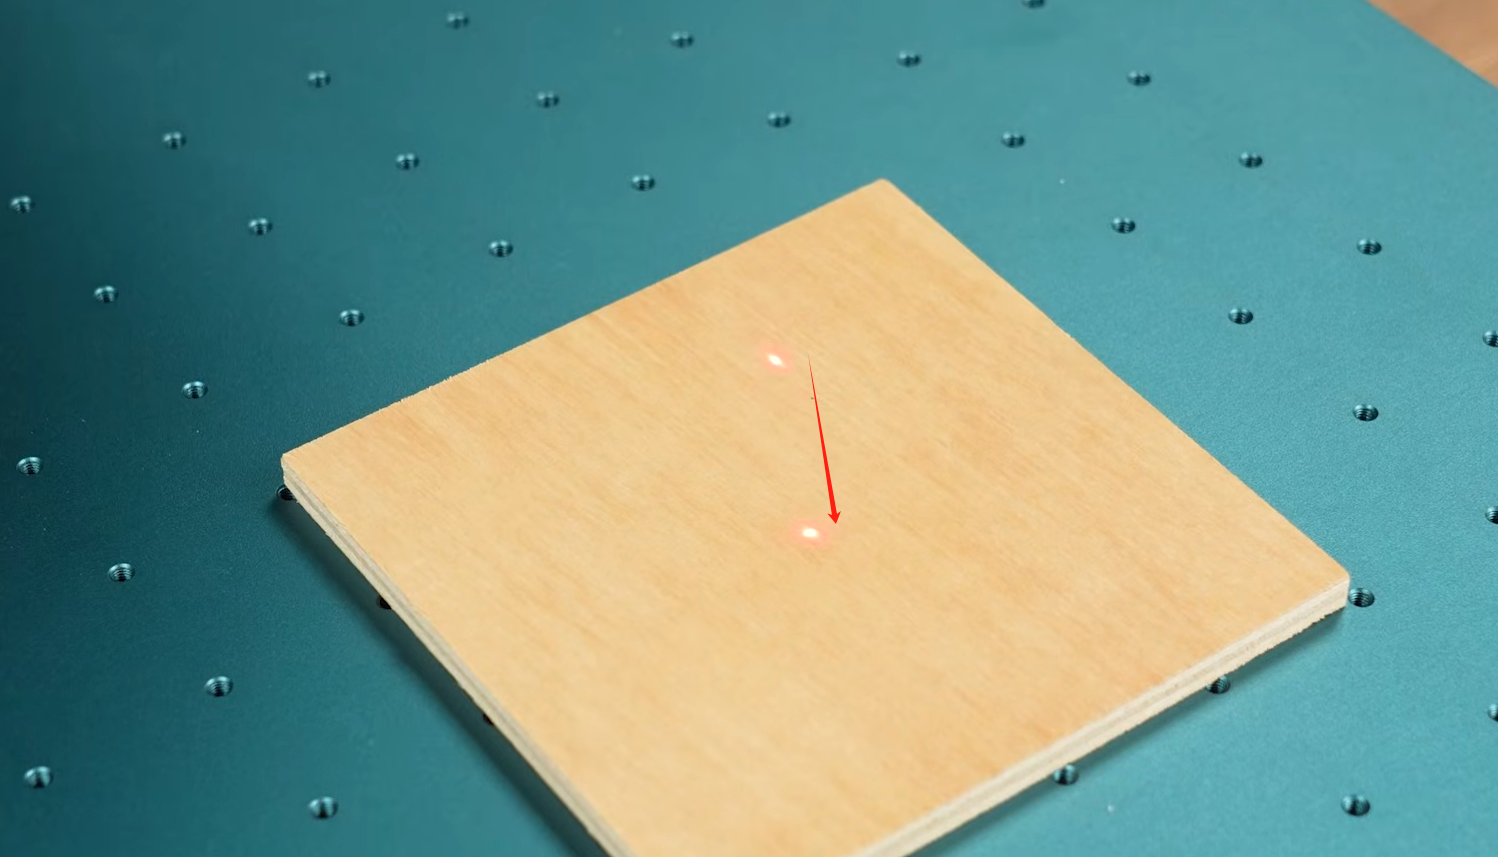
2点が重なる位置へ合わせる
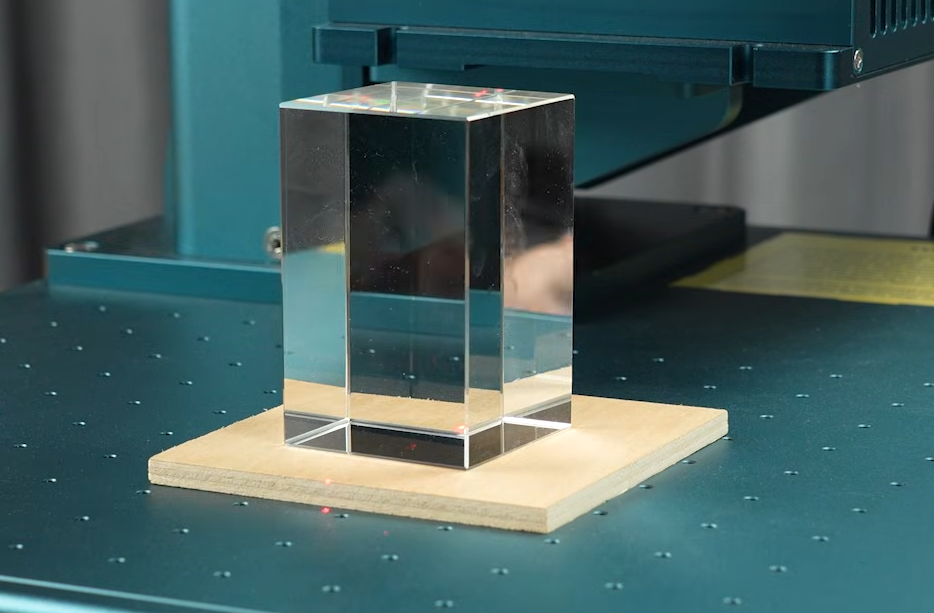
Preview枠に合わせて水晶を置く
透明な水晶ではガイド枠が見えにくい場合があります。白い紙または柔らかい布を水晶の上へ置くと、ガイド光の位置を確認しやすくなります。確認後は、材料や機械に干渉しない状態で加工します。
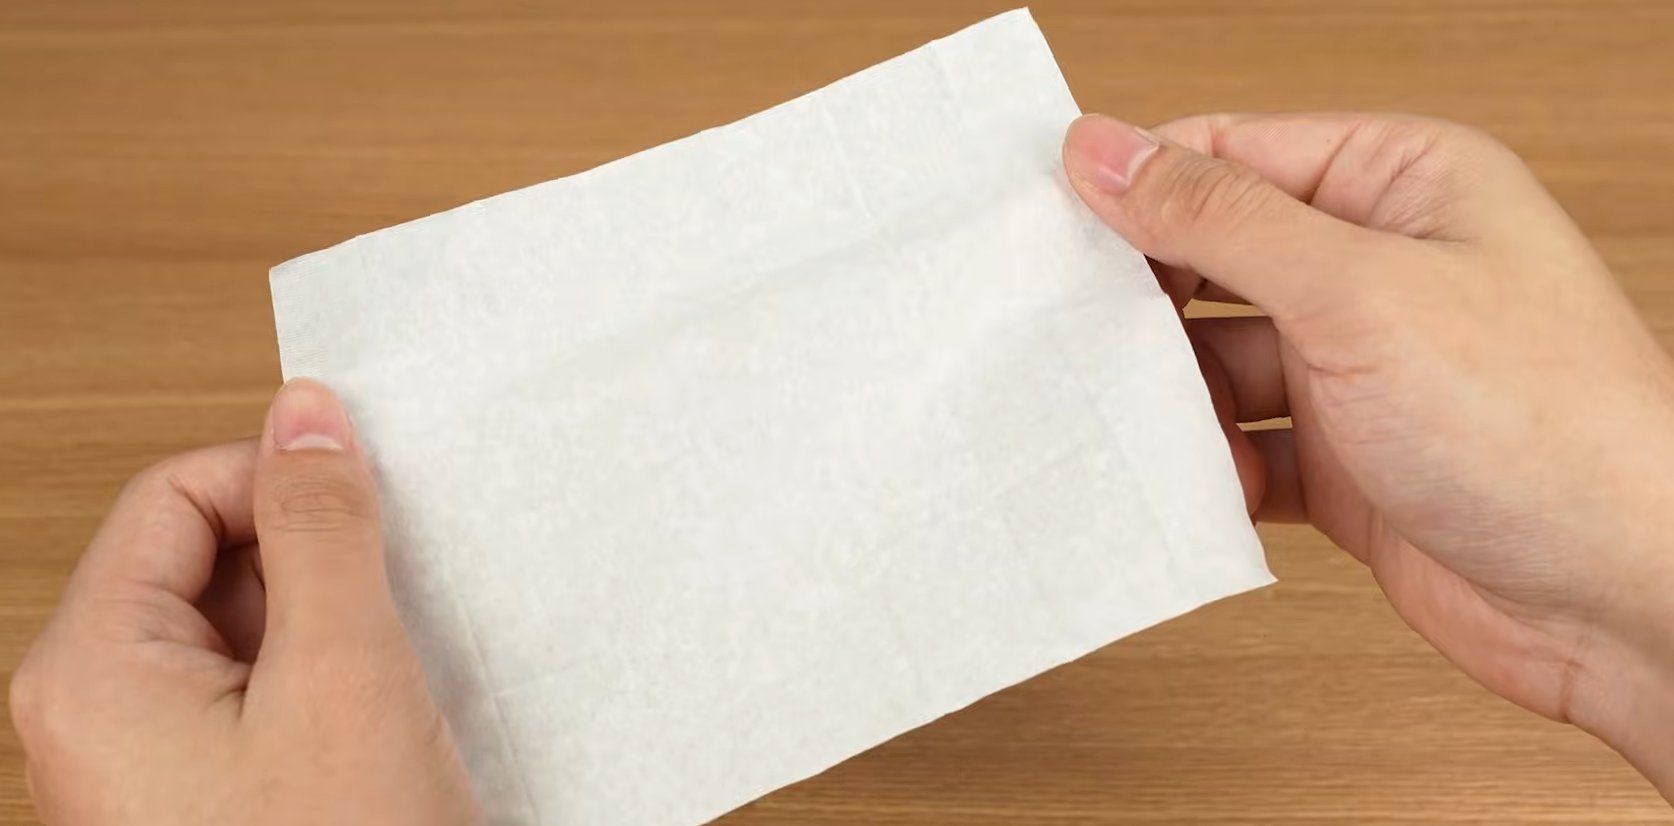
白い紙または柔らかい布を使用
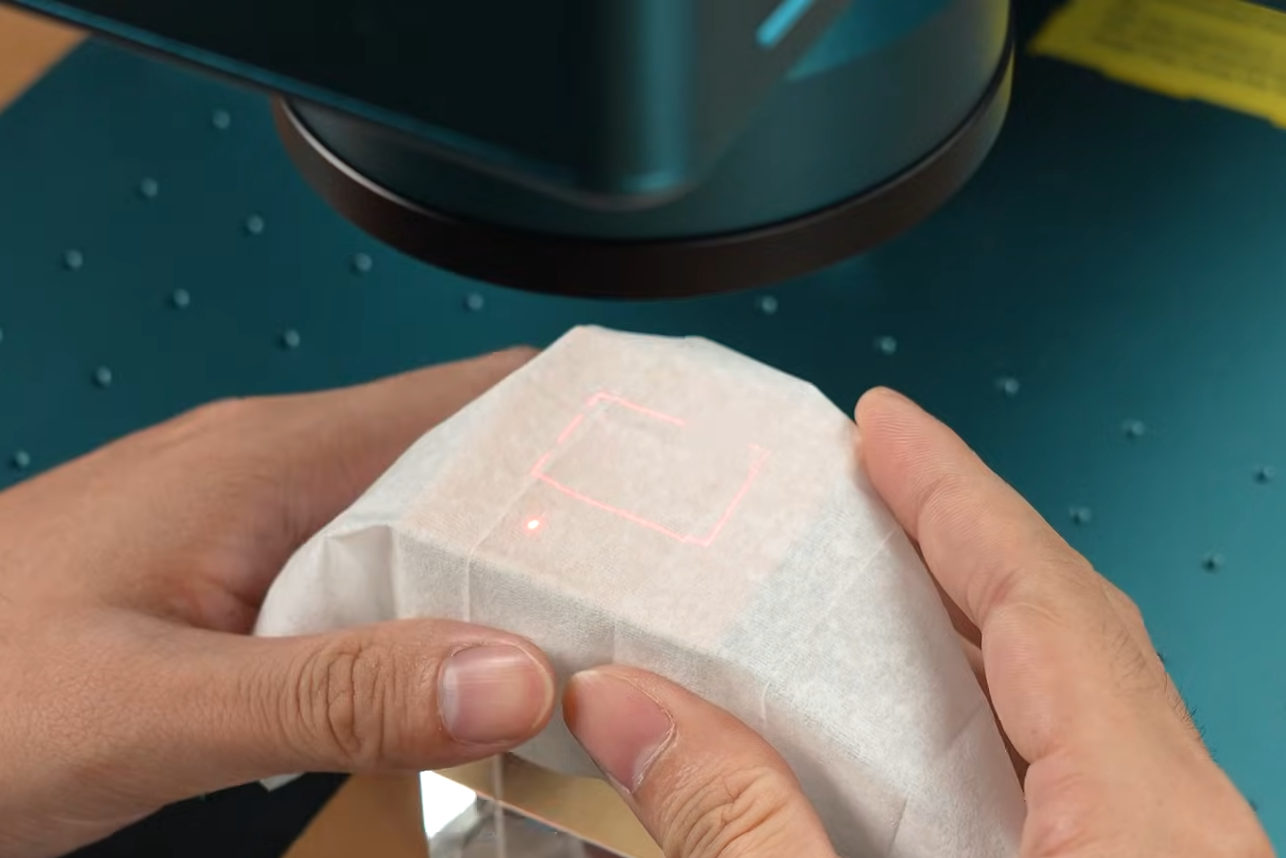
水晶上のPreview位置を確認
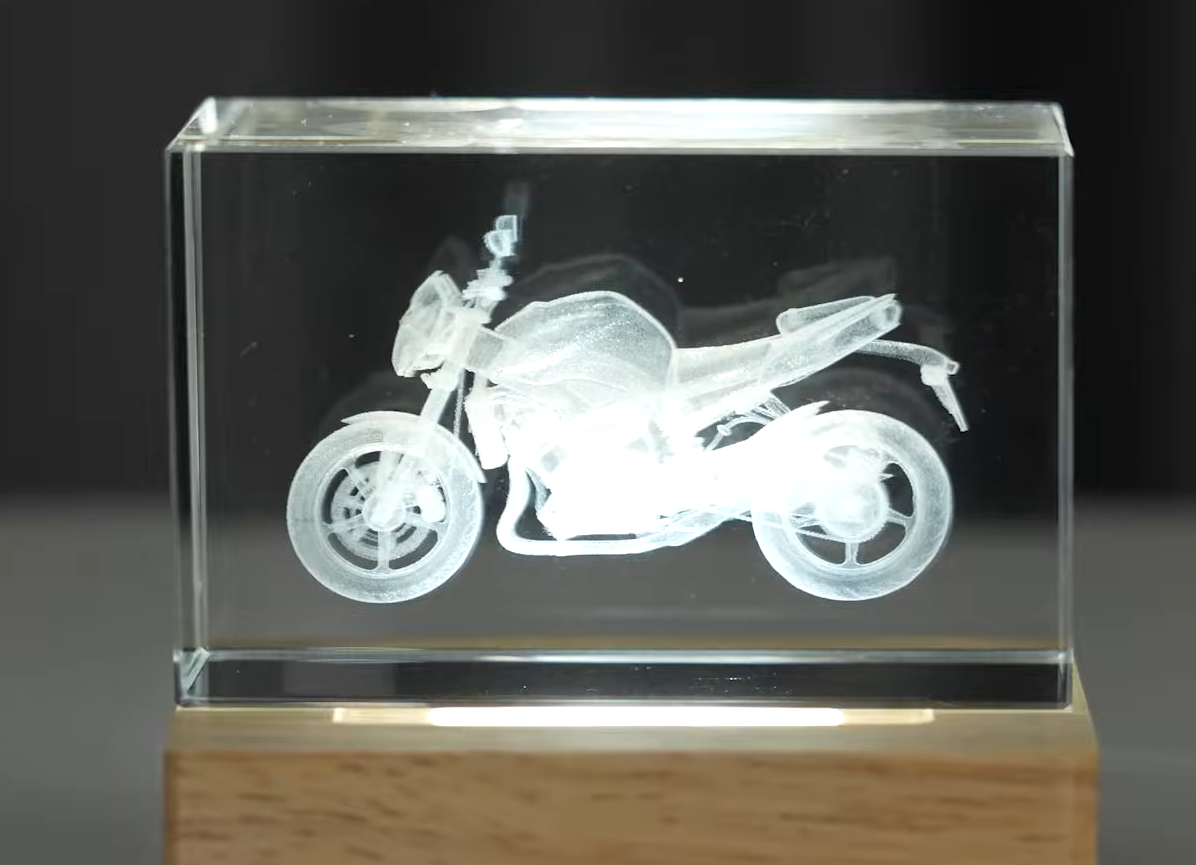
水晶内彫りの完成例
8. 主な加工パラメーター
| 項目 | 意味 | 設定時の考え方 |
|---|---|---|
| Speed | 加工速度 | 遅いほど作用が強くなる傾向。細部と加工時間のバランスを取る。 |
| Power | レーザー出力 | 高すぎると焦げ、溶け、割れの原因になるため低めからテスト。 |
| Frequency | パルス周波数 | 線の連続性、熱の入り方、加工痕に影響。 |
| Q Pulse Width | パルス幅 | ピーク出力や材料への作用に影響。プリセットを基準に少しずつ調整。 |
| Marking times | 加工回数 | 1回ごとの状態を確認し、必要な場合のみ増やす。 |
| XY spacing | 同一層の点間隔 | 小さいほど高密度・高精細になるが、加工時間が長くなる。 |
| Z spacing | 層と層の間隔 | 小さいほど立体のつながりが滑らかになるが、加工時間が長くなる。 |
| Dot time | 1点の照射時間 | 長いほど点が強く・明るくなる傾向。水晶の割れや大きな点に注意。 |
9. トラブル時の確認
| 症状 | 確認すること |
|---|---|
| V5が接続されない | 電源、USBケーブル、USBポート、ドライバー、他ソフトの接続占有を確認。 |
| 加工サイズ・位置がずれる | V5固有パラメーターの取得、選択レンズ、加工モード、データ寸法、素材固定を確認。 |
| 焦点が合わない | 150mm/70mmの選択、取り付けたレンズ、2点の重なり、加工面の高さを確認。 |
| 彫刻されない/薄い | 焦点、対象レイヤー、Power、Speed、Frequency、加工回数、材料適合性を確認。 |
| 水晶内彫りの位置がずれる | 水晶の実寸、モデル位置、軸深度、目標深度、70mmレンズ、Preview枠を確認。 |
| 水晶が割れる/点が大きい | 加工を停止し、Power、Dot time、点密度、加工回数を弱める方向で見直す。 |
10. 加工前チェックリスト
- □ 材質が明確で、UVレーザー加工に適している
- □ 排煙・換気が作動し、消火器を用意している
- □ 355nm対応の保護メガネを着用している
- □ V5がSGD Laserで接続済みになっている
- □ V5固有の機械パラメーターを取得済み
- □ 150mm/70mmの選択と装着レンズが一致している
- □ 加工物、治具、レンズに干渉がない
- □ フォーカス光の2点を1点に合わせた
- □ 加工条件と加工回数を確認した
- □ Previewで位置・サイズ・範囲を確認した
- □ 水晶内彫りでは保護用スペーサーを置いた
- □ 加工中に機械から離れない
本ページは、SCULPFUN公式のV5 Software User Guide for SGD Laser、SGD Laser PC操作ガイド、V5ユーザーマニュアルをもとに、V5ユーザー向けに操作手順を日本語で再構成した参考資料です。
対象:SCULPFUN V5/SGD Laser v2.0.51画面を基準(2026年9月確認)